Технологическая роль катализаторов в процессе теплообменной конверсии аммиака
Процесс производства аммиака по методу Габера-Боша является одним из ключевых направлений современной химической промышленности. Эффективность этого процесса напрямую зависит от качества синтез-газа, который должен иметь строго определенное стехиометрическое соотношение водорода и азота (3:1), а также минимальное содержание примесей, способных отравлять основной катализатор синтеза. Одним из критических этапов подготовки синтез-газа является конверсия оксида углерода (CO), которая обычно проходит в две стадии: высокотемпературную и низкотемпературную.
Однако перед этими стадиями, а также в схемах утилизации вторичных газовых потоков, важную роль играет процесс конверсии аммиака. В контексте промышленной газоочистки и подготовки газов термин «теплообменная конверсия аммиака» часто относится к технологиям каталитического разложения или окисления аммиака, интегрированным в теплообменные аппараты или реакторы с рекуперацией тепла. Это необходимо для предотвращения образования взрывоопасных смесей, снижения выбросов NOx при последующем сжигании газов или для получения дополнительного водорода из остаточного аммиака в продувочных газах.
Катализаторы для теплообменной конверсии аммиака представляют собой специализированные материалы, обеспечивающие протекание химических реакций разложения NH₃ на азот и водород или его окисления до безвредных компонентов при высоких температурах. Выбор правильного катализатора определяет не только экологическую безопасность производства, но и энергетический баланс всего технологического узла. Неправильный подбор может привести к быстрому дезактивированию материала, росту перепада давления в реакторе и, как следствие, к остановке производства для замены катализаторной загрузки.
Химизм процессов и требования к каталитическим материалам
Для понимания принципов выбора катализатора необходимо рассмотреть физические и химические основы протекающих реакций. В зависимости от целей технологического процесса, конверсия аммиака может идти по двум основным путям:
- Каталитическое разложение (декомпозиция):
2NH₃ ↔ N₂ + 3H₂ – Q
Эта эндотермическая реакция применяется, когда целью является получение чистого водорода или утилизация аммиака из продувочных газов синтеза. Реакция требует подвода тепла, поэтому часто осуществляется в теплообменных реакторах, где тепло отходящих газов используется для подогрева реагирующей смеси.
- Каталитическое окисление:
4NH₃ + 3O₂ → 2N₂ + 6H₂O + Q
Экзотермическая реакция, используемая преимущественно в системах экологической очистки (SCR/SNCR технологии) или при сжигании топливных газов, содержащих следы аммиака, для предотвращения образования оксидов азота.
В обоих случаях катализатор должен обладать высокой термической стабильностью, так как процессы протекают при температурах от 400°C до 900°C и выше. Ключевыми требованиями к активным компонентам являются:
- Высокая удельная поверхность: обеспечивает максимальный контакт реагентов с активными центрами.
- Термостойкость носителя: предотвращение спекания пор и потери активности при длительном воздействии высоких температур.
- Устойчивость к ядам: сопротивление отравлению соединениями серы, хлора, фосфора и другими примесями, которые могут присутствовать в сыром газе.
- Механическая прочность: способность выдерживать вибрации, тепловые удары и давление газового потока без разрушения гранул или монолитных блоков.
Типы катализаторов для конверсии аммиака: сравнительный анализ
На современном рынке представлены несколько основных типов катализаторов, различающихся по активному металлу и носителю. Выбор между ними диктуется условиями процесса, составом газа и экономическими факторами.
Никелевые катализаторы
Никель является наиболее распространенным активным компонентом для процессов парциального окисления и паровой конверсии углеводородов, а также эффективно работает в реакциях разложения аммиака. Никелевые катализаторы обычно наносятся на алюмосиликатные или магнезиальные носители.
Преимущества:
- Высокая активность при температурах выше 700°C.
- Относительно низкая стоимость по сравнению с благородными металлами.
- Хорошая изученность и предсказуемость поведения в промышленных условиях.
Недостатки:
- Чувствительность к сере: даже следовые количества сероводорода могут необратимо отравить никель.
- Склонность к образованию карбидов («коксованию») при определенных соотношениях реагентов, что ведет к механическому разрушению гранул.
Железо-молибденовые и железооксидные системы
Катализаторы на основе оксидов железа, часто модифицированные молибденом или другими промоторами, находят широкое применение в процессах, где требуется устойчивость к более жестким условиям или специфическим примесям. Железооксидные сорбенты и катализаторы, такие как серия HT701, демонстрируют высокую эффективность в процессах очистки газов.
В контексте конверсии аммиака железосодержащие материалы могут использоваться как в качестве предварительной ступени очистки, так и в качестве основного катализатора для низкотемпературных стадий или в комбинации с другими металлами. Молибден выступает стабилизатором, повышающим термическую стойкость и предотвращающим спекание активной фазы.
Катализаторы на основе благородных металлов (Pt, Pd, Ru)
Платина, палладий и рутений обладают исключительной активностью в реакциях разложения и окисления аммиака, позволяя проводить процесс при более низких температурах (от 300-400°C).
Преимущества:
- Высочайшая удельная активность.
- Устойчивость к некоторым видам отравления (по сравнению с никелем).
- Возможность работы при низких температурах, что экономит энергозатраты на подогрев.
Недостатки:
- Высокая стоимость сырья.
- Риск испарения активного металла при очень высоких температурах (>800°C).
- Чувствительность к механическим примесям и пыли, требующая тщательной фильтрации газа на входе.
Специализированные композиции (HZ119 и аналоги)
Для специфических задач, таких как глубокое разложение аммиака в замкнутых циклах или в присутствии сложных примесей, разрабатываются многокомпонентные катализаторы. Например, катализатор разложения аммиака HZ119 представляет собой высокотехнологичное решение, оптимизированное для максимальной конверсии при заданных температурных режимах. Такие продукты часто являются результатом собственных исследований производителей и сочетают в себе преимущества различных активных фаз.
Критерии выбора катализатора для конкретного производства
Выбор катализатора для теплообменной конверсии аммиака не может быть универсальным. Инженеры и технологи должны учитывать ряд параметров, чтобы обеспечить долгосрочную и эффективную работу установки.
1. Температурный режим процесса
Температура является определяющим фактором. Для высокотемпературных процессов (выше 750°C) предпочтительны никелевые или специальные жаропрочные композиции. Для среднетемпературных диапазонов (400-600°C) могут эффективно использоваться железо-молибденовые системы или катализаторы на основе меди (с осторожностью из-за риска спекания). Если процесс позволяет работать при низких температурах, целесообразно рассмотрение вариантов с благородными металлами для снижения энергопотребления.
2. Состав входящего газового потока
Наличие примесей диктует выбор химической стойкости катализатора:
- Сера: Если газ содержит сернистые соединения, необходимо использовать серостойкие катализаторы или устанавливать предварительную ступень очистки (например, цинк-оксидные сорбенты или железооксидные сорбенты типа HT701).
- Пыль и механические частицы: Требуют использования катализаторов с высокой механической прочностью или специальной геометрии (монолиты вместо гранул), а также эффективной системы фильтрации на входе.
- Влага: Некоторые катализаторы чувствительны к конденсации влаги при пусках и остановках, что требует особого внимания к процедуре ввода в эксплуатацию.
3. Геометрия и гидродинамика реактора
Форма катализатора (кольца, сферы, экструдаты, монолиты) влияет на перепад давления в слое. В теплообменных реакторах, где важны коэффициенты теплопередачи, плотность упаковки и размер каналов имеют критическое значение. Мелкие гранулы обеспечивают лучшую кинетику, но создают высокое сопротивление потоку. Крупные элементы снижают нагрузку на компрессоры, но могут ограничивать скорость реакции из-за внутренней диффузии.
4. Срок службы и регенерация
Экономическая эффективность оценивается не только по начальной стоимости загрузки, но и по сроку службы. Качественные промышленные катализаторы способны работать от 3 до 5 лет и более без существенной потери активности. Возможность регенерации (восстановления активности путем продувки, прокаливания или химической обработки) также является важным преимуществом.
Проблемы эксплуатации и методы их предотвращения
Даже правильно подобранный катализатор может выйти из строя преждевременно при нарушении условий эксплуатации. Ниже приведены основные проблемы и способы их решения.
Термическое старение и спекание
При длительном воздействии температур, превышающих проектные, происходит рост кристаллов активной фазы и уменьшение удельной поверхности носителя. Это приводит к необратимой потере активности.
Решение: Строгий контроль температуры входа и выхода из реактора, использование термопар для мониторинга «горячих точек» в слое катализатора.
Отравление катализатора
Адсорбция ядовитых веществ (серы, хлора, мышьяка) на активных центрах блокирует доступ реагентов.
Решение: Установка надежных систем предварительной очистки газа. Регулярный анализ состава сырья на выходе из установок очистки. Использование защитных слоев катализатора (guard beds), которые принимают на себя основную нагрузку по примесям.
Механическое разрушение
Разрушение гранул приводит к уплотнению слоя, резкому росту перепада давления и возможному выбросу пыли в downstream-оборудование.
Решение: Правильная процедура загрузки катализатора (использование вибраторов, соблюдение высоты свободного падения), избегание резких скачков давления и температуры при пусках и остановках.
Коксообразование
При разложении аммиака или наличии углеводородов возможно осаждение углерода на поверхности катализатора.
Решение: Поддержание оптимального соотношения пар/газ или кислород/аммиак, периодические регенерационные продувки паром или воздухом (если это предусмотрено технологией).
Роль поставщика и техническая поддержка
Выбор катализатора — это не просто покупка химического продукта, это приобретение технологического решения. Надежность поставщика определяется его способностью предоставить не только товар, но и инженерную экспертизу. Важными аспектами сотрудничества являются:
- Аудит существующего технологического процесса и выявление «узких мест».
- Подбор катализатора с учетом конкретных характеристик сырья и оборудования заказчика.
- Разработка регламента загрузки, пуска и вывода из эксплуатации.
- Лабораторный контроль качества каждой партии продукции.
- Постпродажный мониторинг и оперативная техническая поддержка в случае отклонений в работе установки.
Именно комплексный подход позволяет максимизировать срок службы катализатора и обеспечить стабильность производственного процесса.
АО «Хубэй Хуэйхуан Технология»: экспертиза и надежность в производстве катализаторов
На рынке химических технологий особое место занимает АО «Хубэй Хуэйхуан Технология» (Hubei Huihuang Technology Co., Ltd.) — высокотехнологичное предприятие, которое с момента своего основания в апреле 2014 года специализируется на исследованиях, разработке и производстве катализаторов и адсорбентов. Расположенная в зоне экономического развития города Мачэн провинции Хубэй, компания объединила научный потенциал и производственные мощности для создания решений, отвечающих самым строгим международным стандартам.
Компания обладает глубокой экспертизой в области каталитических материалов, что подтверждается портфелем из более чем 30 зарегистрированных патентов (6 изобретений и 26 полезных моделей). Важным шагом в развитии научно-технической базы стало создание в 2016 году совместной исследовательской лаборатории с Хуанганским педагогическим институтом, а также привлечение ведущих международных экспертов в качестве технических консультантов. Такой симбиоз науки и производства позволяет компании постоянно совершенствовать рецептуры и технологии синтеза катализаторов.
Широкая линейка продуктов для различных отраслей
Продуктовый портфель АО «Хубэй Хуэйхуан Технология» включает в себя широкий спектр высокотехнологичных материалов, среди которых особое внимание уделяется решениям для процессов конверсии и очистки газов:
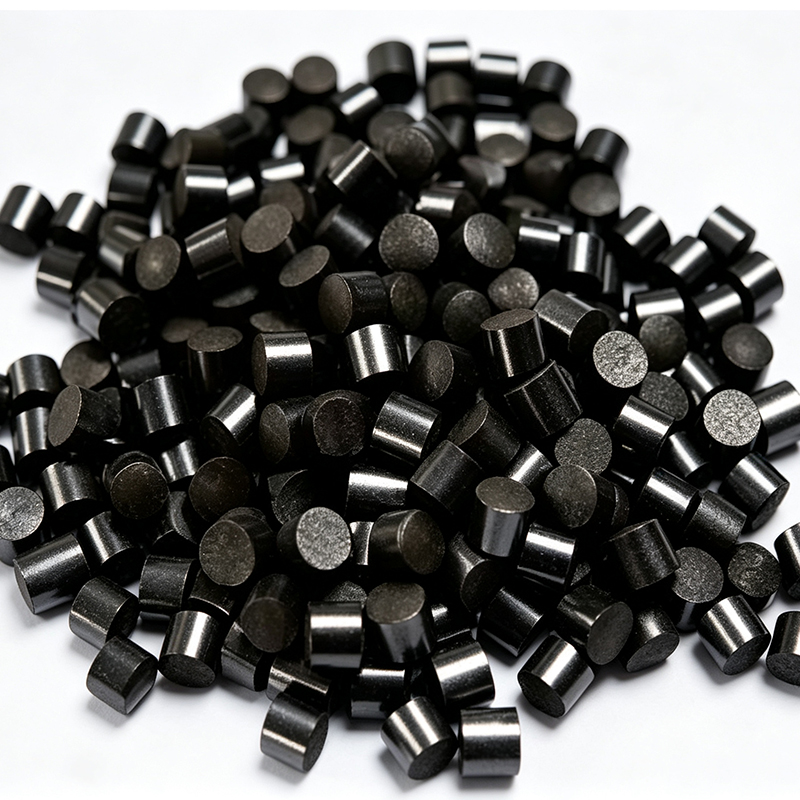
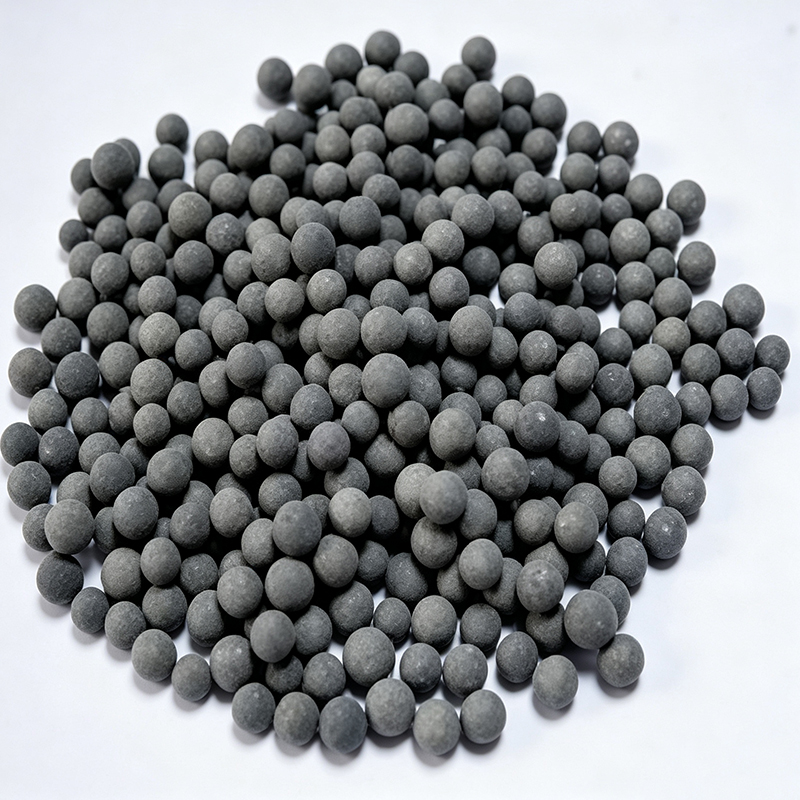
- Катализатор разложения аммиака HZ119: Специализированный продукт, разработанный для эффективной конверсии аммиака. Этот катализатор демонстрирует высокую активность и стабильность, что делает его оптимальным выбором для установок, где требуется надежное удаление или переработка аммиака.
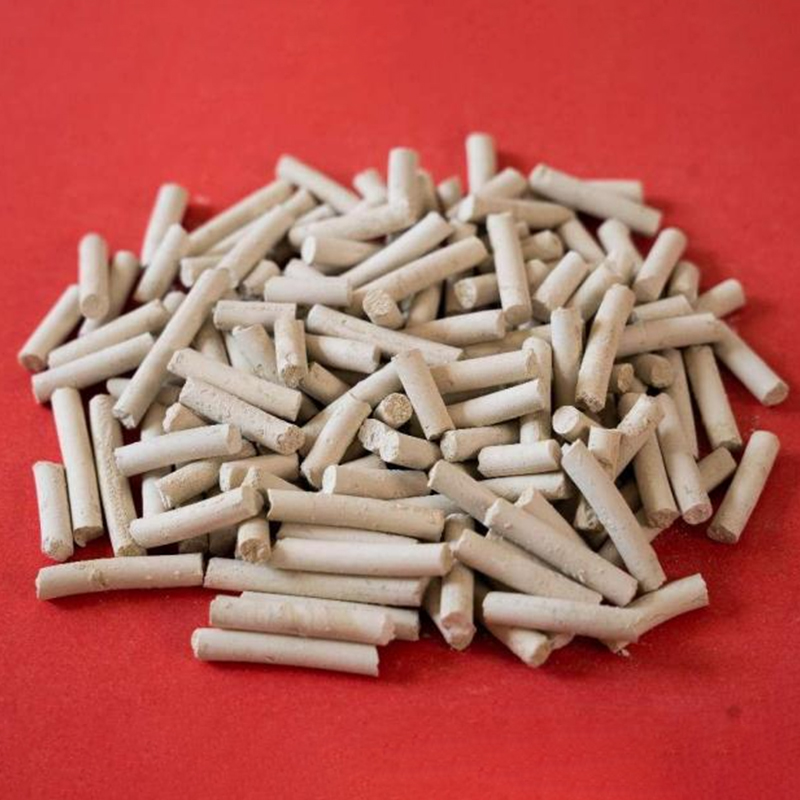
- Железооксидный сорбент HT701: Эффективное решение для очистки газов от сернистых соединений, защищающее основные катализаторы конверсии от отравления.
- Катализаторы конверсии оксида углерода: Линейка включает как высокотемпературные, так и низкотемпературные варианты, обеспечивающие гибкость в построении технологических схем подготовки синтез-газа.
- Катализаторы гидрирования: Железо-молибденовые и никель-молибденовые катализаторы, а также катализатор гидрообессеривания HT201, необходимые для глубокой очистки сырья.
- Другие продукты: Цинк-оксидные сорбенты, активированный уголь, катализаторы метанирования и дегидрирования (HDH-1).
Вся продукция компании применяется в ключевых отраслях промышленности: переработке природного газа, нефти и коксового газа, углехимии, производстве синтетического природного газа (SNG) и СПГ, а также в экологических технологиях. Опыт эксплуатации продукции на крупных предприятиях, таких как китайско-британское предприятие «Чунцин Янцзыцзян Ацетилхимия» и заводы «Саньцзюй Цзяцзин Нью Энерджи», «Цзяньюань», «Синьтянь», доказывает ее надежность и долговечность. В ряде случаев срок службы катализаторов достигает девяти лет без потери активности.
Система качества и международное признание
АО «Хубэй Хуэйхуан Технология» осознает, что стабильность характеристик продукции является критически важной для непрерывных химических производств. Поэтому на предприятии внедрена строгая система контроля качества на всех этапах — от входного анализа сырья до финальных испытаний готовой продукции. Производственная база оснащена современным оборудованием и сертифицирована по международным стандартам:
- ISO 9001:2015 (система менеджмента качества);
- ISO 14001:2015 (экологический менеджмент);
- ISO 45001:2018 (охрана труда и безопасность).
Компания активно участвует в формировании отраслевых стандартов: в 2025 году запланировано участие в разработке национального стандарта по анализу состава катализаторов гидрирования, что подчеркивает статус предприятия как технологического лидера. Компания имеет звание национального «малого гигантского предприятия» и «научно-технического лидера в узких сегментах».
Глобальный опыт и клиентоориентированный сервис
Рынок сбыта АО «Хубэй Хуэйхуан Технология» охватывает Китай и более чем 20 стран мира, включая Россию, страны Ближнего Востока, Иран, Бангладеш и Афганистан. Успешная работа на российском рынке свидетельствует о соответствии продукции требованиям местных стандартов и условиям эксплуатации.
Компания выстроила клиентоориентированную сервисную модель, которая включает техническую поддержку на всех этапах сотрудничества. Специалисты компании помогают подобрать катализатор под конкретные условия эксплуатации, сопровождают процесс загрузки и пуска, а также осуществляют послепродажный мониторинг и оптимизацию процессов. Миссия предприятия — служение обществу через научно-технические инновации и содействие устойчивому развитию химической промышленности.
Заключение
Выбор катализаторов для теплообменной конверсии аммиака является сложной инженерной задачей, требующей учета множества факторов: от термодинамики процесса и состава сырья до конструктивных особенностей реактора. Ошибки на этапе выбора могут привести к значительным экономическим потерям и снижению экологической безопасности производства.
Современные тенденции требуют использования высокоактивных, термостойких и селективных материалов, способных работать в жестких условиях длительное время. Партнерство с проверенными производителями, такими как АО «Хубэй Хуэйхуан Технология», обладающими собственной научной базой, патентованными технологиями (включая катализатор HZ119) и подтвержденным опытом международных поставок, позволяет российским предприятиям решать задачи повышения эффективности своих производств. Инвестиции в качественные катализаторы и профессиональный технический аудит окупаются за счет увеличения межремонтных пробегов, снижения энергозатрат и обеспечения стабильного качества конечной продукции.