Роль никелевых катализаторов в процессах теплообменной конверсии
Теплообменная конверсия углеводородов является одним из ключевых этапов в производстве синтез-газа, водорода и аммиака. Эффективность этого процесса напрямую зависит от качества используемого каталитического материала. Среди всего спектра промышленных катализаторов именно никелевые катализаторы для теплообменной конверсии занимают доминирующее положение благодаря уникальному сочетанию высокой активности, селективности и экономической целесообразности.
Процесс паровой конверсии метана и других легких углеводородов требует значительных затрат тепловой энергии. Теплообменные реакторы (риформеры) позволяют оптимизировать этот процесс, интегрируя эндотермическую реакцию конверсии с экзотермическими процессами или внешними источниками тепла. В таких условиях катализатор подвергается экстремальным термическим и механическим нагрузкам. Никель, нанесенный на термостойкий носитель, выступает активным центром реакции, обеспечивая разрыв связей C-H и C-C с последующим образованием монооксида углерода и водорода.
Выбор правильного катализатора определяет не только выход целевых продуктов, но и энергоэффективность всего завода, срок службы оборудования и частоту остановок на регенерацию или замену загрузки. Поэтому понимание характеристик, требований к сыью и условий эксплуатации никелевых систем является критически важным для инженеров-технологов и закупщиков в химической и нефтегазовой отраслях.
Принцип действия и механизм реакции
В основе работы никелевых катализаторов лежит реакция паровой конверсии метана (ПКМ), которая описывается следующим уравнением:
CH4 + H2O ⇌ CO + 3H2 – Q
Это сильно эндотермическая реакция, требующая подвода большого количества тепла. В теплообменных аппаратах тепло передается через стенки труб, внутри которых находится катализатор. Механизм действия никеля включает несколько стадий:
- Адсорбция: Молекулы метана и водяного пара диффундируют к поверхности никелевых частиц и адсорбируются на активных центрах.
- Диссоциация: Происходит разрыв связей в молекуле метана с образованием поверхностных углеродных видов и атомов водорода.
- Реакция с кислородом: Адсорбированный кислород (из воды) реагирует с поверхностным углеродом, образуя CO.
- Десорбция: Продукты реакции (CO и H2) покидают поверхность катализатора, освобождая активные центры для новых молекул реагентов.
Ключевой особенностью никелевых катализаторов является их способность поддерживать высокую скорость реакции при температурах 700–900°C. Однако эта же высокая активность делает их чувствительными к побочным процессам, таким как коксообразование. Если скорость образования углерода превышает скорость его газификации, поры катализатора закупориваются, что приводит к росту перепада давления и потере активности.
Ключевые характеристики никелевых катализаторов
При оценке качества катализаторов для теплообменной конверсии никелевых необходимо учитывать ряд физико-химических параметров, которые определяют их поведение в промышленном реакторе.
Активная фаза и содержание никеля
Активным компонентом является металлический никель (Ni0), который образуется в результате восстановления оксида никеля (NiO) водородом или природным газом перед запуском установки. Содержание никеля в готовом продукте обычно варьируется от 10% до 25% по массе, в зависимости от назначения. Для первичного риформинга, где нагрузки максимальны, часто используются катализаторы с более высоким содержанием никеля и специальными промоторами.
Носитель и его структура
Никель наносится на высокотемпературный носитель, чаще всего на основе альфа-оксида алюминия (α-Al2O3), шпинели (MgAl2O4) или циркония. Носитель выполняет несколько функций:
- Обеспечивает высокую удельную поверхность для дисперсии никеля.
- Предотвращает спекание никелевых частиц при высоких температурах.
- Придает механическую прочность гранулам или кольцам.
- Участвует во взаимодействии с никелем, формируя соединения типа “никель-алюминат”, которые повышают стабильность катализатора.
Структура пор носителя должна быть оптимизирована для обеспечения быстрой диффузии реагентов и продуктов реакции. Макропоры отвечают за транспорт веществ, в то время как мезопоры обеспечивают доступ к активным центрам.
Промоторы и модификаторы
Для улучшения эксплуатационных свойств в состав катализаторов вводят щелочные (калий, натрий) и щелочноземельные (магний, кальций) металлы, а также редкоземельные элементы. Щелочные промоторы способствуют газификации углерода, снижая риск закоксовывания. Магний улучшает термическую стабильность носителя и предотвращает взаимодействие никеля с материалом реакторных труб.
Формы выпуска и гидродинамические особенности
Геометрия катализаторных элементов играет важную роль в теплообменных процессах. Поскольку реакция лимитируется скоростью подвода тепла через стенку трубы, необходимо обеспечить эффективный теплообмен между газом и стенкой, а также минимальное сопротивление потоку газа.
Наиболее распространенные формы:
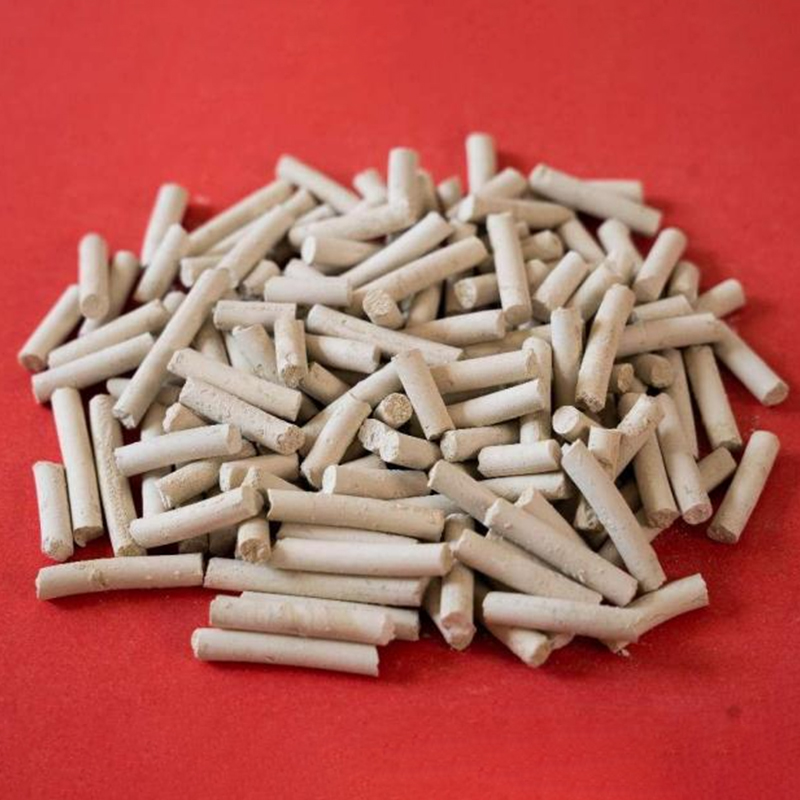
- Кольца (кольца Рашига, колеса):** Обеспечивают низкое сопротивление потоку и хорошую радиальную теплопередачу. Часто используются в верхней части слоя, где температуры ниже, а риск коксообразования выше из-за наличия тяжелых углеводородов.
- Лепестки и многолопастные элементы (например, форма “креста” или “звезды”): Имеют развитую внешнюю поверхность, что улучшает теплопередачу. Такая форма позволяет увеличить загрузку активной массы без существенного роста перепада давления.
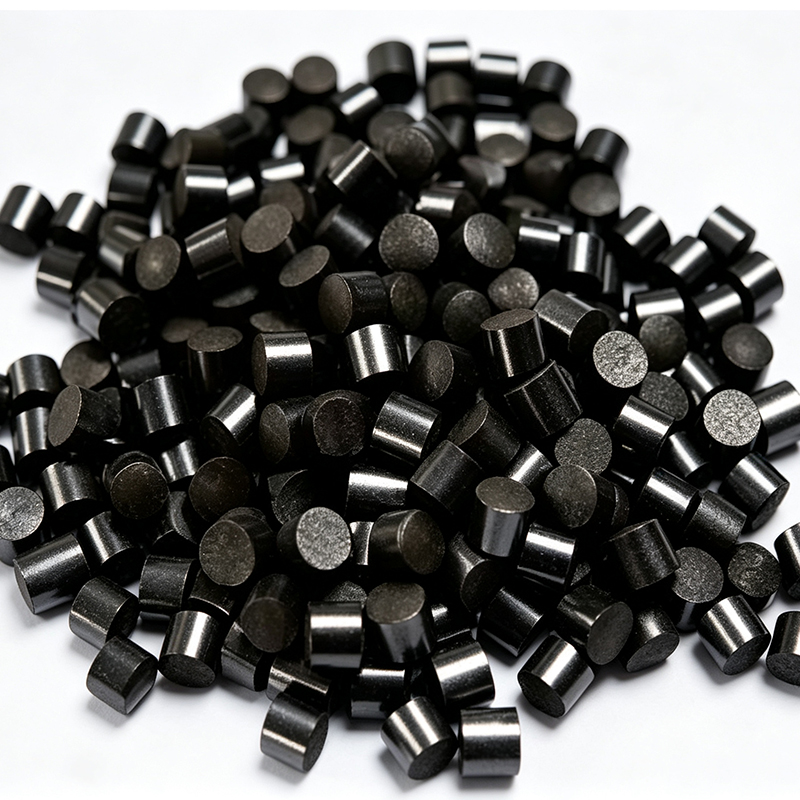
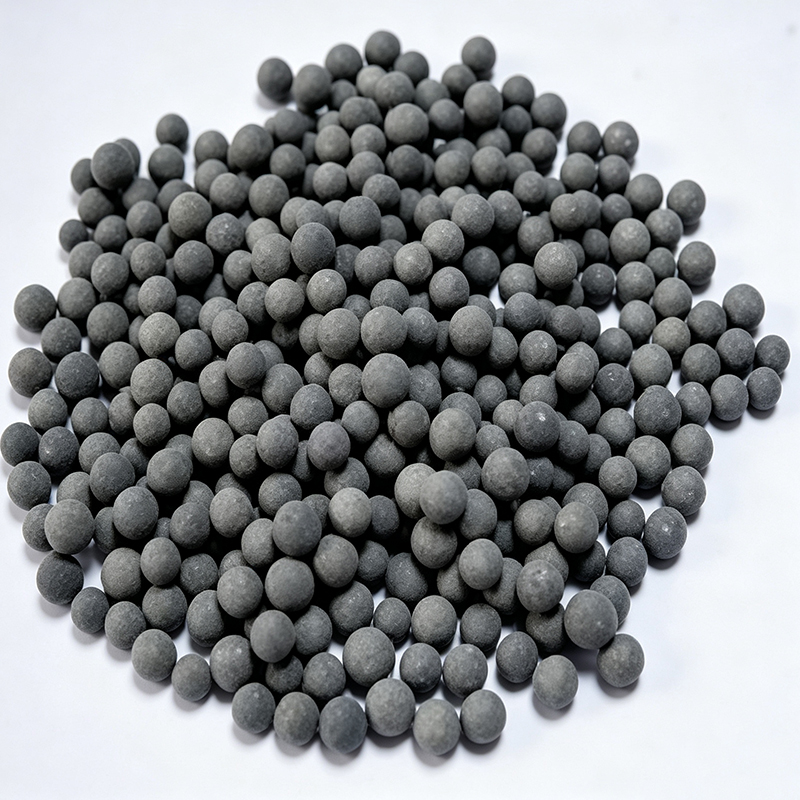
- Гранулы: Применяются реже в трубчатых риформерах из-за худших гидродинамических характеристик, но могут использоваться в адабатических секциях.
Выбор формы зависит от конструкции реактора. В современных теплообменных риформерах тенденция смещается в сторону сложных профилированных элементов, которые максимизируют площадь контакта газа со стенкой трубы, улучшая коэффициент теплопередачи.
Основные угрозы дезактивации и методы борьбы
Долговечность никелевого катализатора определяется его устойчивостью к трем основным видам дезактивации: отравлению, коксообразованию и термическому спеканию.
Сернистые соединения
Сера является самым сильным ядом для никелевых катализаторов. Она необратимо хемосорбируется на активных центрах никеля, блокируя их даже при концентрациях в доли ppm (частей на миллион). Для защиты катализатора сырье должно проходить глубокую гидроочистку. Допустимое содержание серы на входе в конвертор обычно составляет менее 0,1–0,5 ppm. Использование предварительных слоев оксида цинка или медно-цинковых сорбентов является стандартной практикой для финишной очистки газа от серы.
Коксообразование (углеродная деградация)
При нарушении соотношения пар/углеводород или при наличии тяжелых углеводородов (высших гомологов метана) может происходить разложение метана с выделением свободного углерода:
CH4 ⇌ C + 2H2
Углерод может образовываться в виде нитевидного кокса, который разрушает структуру гранул, вызывая их распыление и резкий рост перепада давления. Для предотвращения этого процесса необходимо:
- Поддерживать оптимальное молярное соотношение H2O/C (обычно 2,5–3,5 и выше).
- Использовать катализаторы с щелочными промоторами, которые ускоряют реакцию углерода с водяным паром.
- Избегать локальных перегревов (“горячих точек”) в реакторе.
Термическое спекание
При длительной эксплуатации при температурах выше 850–900°C кристаллиты никеля могут укрупняться (спекаться), что приводит к уменьшению активной поверхности и падению активности. Качественный носитель и правильная процедура восстановления помогают замедлить этот процесс. Современные катализаторы, такие как разработки АО «Хубэй Хуэйхуан Технология», используют стабилизированные носители, которые сохраняют структурную целостность даже при длительных тепловых нагрузках.
Критерии выбора катализатора для конкретных условий
Выбор катализаторов для теплообменной конверсии никелевых не может быть универсальным. Он должен базироваться на анализе конкретных условий производства.
Тип сырья
Если установка работает на чистом природном газе, требования к катализатору одни. Если же сырьем служит попутный нефтяной газ, содержащий тяжелые углеводороды, или газ после газификации угля, требуются катализаторы с повышенной стойкостью к коксообразованию и способностью крекинговать высшие углеводороды. В таких случаях часто применяют двухслойную загрузку: верхний слой — высокоактивный стойкий к коксу катализатор, нижний — основной конверсионный слой.
Конструкция реактора
Для трубчатых риформеров с вертикальными трубами важны прочностные характеристики катализатора, так как нижние слои несут вес всей загрузки. Для теплообменных аппаратов с горизонтальным расположением труб или пластинчатыми теплообменниками критичным является низкое сопротивление потоку и равномерность распределения газа.
Энергоэффективность и давление
Современные тенденции направлены на повышение давления процесса (до 30–40 бар) для снижения капитальных затрат на компрессию синтез-газа. При высоком давлении равновесие реакции смещается в сторону исходных веществ, поэтому требуются более активные катализаторы, позволяющие работать при более высоких температурах без потери селективности.
Технологии производства и контроль качества
Качество никелевого катализатора закладывается на этапе производства. Процесс включает приготовление шликера, формование носителя, нанесение активной фазы, сушку и высокотемпературный обжиг. Ключевым этапом является контроль распределения никеля по объему гранулы. Равномерное распределение обеспечивает максимальную активность, в то время как профильное распределение (например, концентрация никеля на поверхности) может быть полезно для специфических задач, таких как защита от ядов.
Важнейшим аспектом является воспроизводимость партий. Отклонения в размере пор или прочности гранул могут привести к неравномерной работе реактора. Поэтому ведущие производители внедряют строгие системы менеджмента качества.
Например, АО «Хубэй Хуэйхуан Технология» (Hubei Huihuang Technology Co., Ltd.) демонстрирует подход, ориентированный на технологическую точность. Компания, основанная в 2014 году и расположенная в зоне экономического развития города Мачэн, инвестировала в создание современной производственной базы, соответствующей стандартам ISO 9001:2015, ISO 14001:2015 и ISO 45001:2018. Наличие собственной испытательной лаборатории и сотрудничество с Хуанганским педагогическим институтом позволяют компании контролировать каждый этап: от входного анализа сырья до финальных испытаний готовой продукции на активность и прочность.
Такой интегрированный подход “наука-производство” подтверждается наличием более 30 патентов, включая 6 изобретений. Участие компании в разработке национального стандарта по анализу состава катализаторов гидрирования в 2025 году свидетельствует о признании ее экспертизы на государственном уровне. Это важно для потребителей, так как гарантирует, что заявленные характеристики партии соответствуют реальным показателям.
Практические рекомендации по загрузке и пуску
Даже самый качественный катализатор может выйти из строя преждевременно при неправильном монтаже или пуске. Инженерная практика выделяет несколько критических моментов:
Загрузка реактора
Загрузка должна проводиться с использованием специальных вибраторов для обеспечения равномерной плотности слоя. Пустоты или каналы в слое приводят к проскоку непрореагировавшего сырья и локальным перегревам. Важно следить за целостностью гранул: наличие мелочи (пыли) увеличивает перепад давления. Перед загрузкой катализатор обычно просеивают.
Процесс восстановления (активации)
Поставляемый катализатор находится в оксидной форме (NiO). Перед началом конверсии его необходимо восстановить до металлического никеля. Этот процесс проводится в потоке водорода или природного газа при постепенном повышении температуры. Скорость подъема температуры строго регламентируется производителем, чтобы избежать термических шоков и чрезмерного экзотермического эффекта, который может привести к спеканию никеля. Контроль степени восстановления осуществляется по количеству выделившейся воды и температуре газов на выходе.
Вывод на режим
Подача пара и углеводородного сырья должна осуществляться синхронно, чтобы избежать осаждения углерода в момент появления активных центров никеля. Обычно сначала подают пар, затем начинают подачу газа, постепенно увеличивая нагрузку до проектной.
Экономические аспекты и срок службы
Стоимость никелевого катализатора составляет значительную часть операционных расходов, однако прямая цена за тонну не является единственным критерием эффективности. Более важными показателями являются:
- Срок службы: Качественные никелевые катализаторы способны работать 5–9 лет без существенной потери активности. АО «Хубэй Хуэйхуан Технология» отмечает случаи успешной эксплуатации своих разработок до девяти лет, что существенно снижает удельные затраты на катализатор в пересчете на год работы.
- Энергозатраты: Высокоактивный катализатор позволяет снизить температуру процесса при том же выходе продукта, экономя топливо для нагрева риформера.
- Стабильность перепада давления: Катализаторы с высокой механической прочностью предотвращают аварийные остановки из-за забивки слоя пылью.
При расчете экономической эффективности следует учитывать полную стоимость владения (TCO), включающую затраты на закупку, логистику, загрузку, энергоносители во время пуска и утилизацию отработанного материала.
Применение в различных отраслях промышленности
Никелевые катализаторы теплообменной конверсии находят применение в широком спектре отраслей:
Производство аммиака и метанола
Это крупнейшие потребители синтез-газа. В производстве аммиака требуется высокое содержание водорода и строгое удаление CO и CO2. Никелевые катализаторы обеспечивают первичную конверсию метана, после которой следуют стадии высокотемпературной и низкотемпературной конверсии оксида углерода. Компания «Хубэй Хуэйхуан Технология» предлагает комплексные решения, включая не только катализаторы конверсии метана, но и катализаторы конверсии CO (высоко- и низкотемпературные), что позволяет оптимизировать весь газовый тракт.
Нефтепереработка и производство водорода
Заводы по производству водорода методом паровой конверсии используют аналогичные технологии. Здесь важна чистота водорода для процессов гидроочистки нефтепродуктов. Надежность катализатора критична, так как остановки нефтеперерабатывающего завода чрезвычайно дороги.
Газохимия и SNG (Synthetic Natural Gas)
При производстве синтетического природного газа процесс идет в обратном направлении (метанирование), но часто требует промежуточных стадий конверсии для регулирования соотношения H2/CO. Никелевые катализаторы используются и здесь, демонстрируя универсальность никеля как активного компонента для реакций involving C1-chemistry.
Экологические применения
В процессах очистки выбросов и переработки коксового газа никелевые катализаторы помогают конвертировать остаточные углеводороды и метан, снижая выбросы парниковых газов. Продукция АО «Хубэй Хуэйхуан Технология» успешно применяется в экологических технологиях очистки, что соответствует глобальному тренду на устойчивое развитие и снижение углеродного следа промышленности.
Тенденции развития и инновации
Рынок катализаторов продолжает развиваться. Основные направления исследований включают:
- Наноструктурированные материалы: Использование наночастиц никеля позволяет увеличить активную поверхность и снизить количество дорогого металла при сохранении активности.
- Улучшенные носители: Разработка носителей с регулируемой пористостью и повышенной термостойкостью (например, с добавлением лантана или церия).
- Биметаллические системы: Добавление небольших количеств благородных металлов (Pt, Pd) или других переходных металлов (Co, Fe) для повышения устойчивости к сере и коксу.
- Цифровизация и мониторинг: Внедрение систем онлайн-мониторинга состояния катализатора позволяет прогнозировать его остаточный ресурс и планировать замены заранее, избегая аварийных ситуаций.
Компании, инвестирующие в R&D, такие как «Хубэй Хуэйхуан Технология», активно участвуют в этих процессах. Статус “малого гигантского предприятия” и “научно-технического лидера в узких сегментах” в Китае подчеркивает способность компании адаптироваться к высоким технологическим требованиям мирового рынка, включая поставки в Россию, страны Ближнего Востока и Европу.
Заключение
Выбор никелевого катализатора для теплообменной конверсии — это сложная инженерная задача, требующая учета множества факторов: от химического состава сырья до гидродинамики реактора. Правильно подобранный катализатор обеспечивает не только высокую производительность установки, но и ее энергетическую эффективность и долговечность.
Ключевыми параметрами при оценке являются активность, селективность, устойчивость к ядам и коксу, а также механическая прочность. Современный рынок предлагает широкий спектр решений, и успех зависит от способности производителя обеспечить стабильное качество и техническую поддержку.
Интеграция научных разработок в производство, строгий контроль качества на всех этапах и клиентоориентированный подход становятся определяющими факторами конкурентоспособности. Опыт таких компаний, как АО «Хубэй Хуэйхуан Технология», показывает, что сочетание глубокой экспертизы, сертифицированных систем менеджмента и инновационных разработок позволяет поставлять продукцию, отвечающую самым жестким международным стандартам. Это дает промышленным предприятиям уверенность в надежности своих производственных процессов на годы вперед.
При принятии решения о закупке рекомендуется тщательно анализировать технические паспорта, запрашивать данные о референс-листах в аналогичных условиях эксплуатации и обращать внимание на наличие сервисной поддержки поставщика, способного помочь как на этапе подбора, так и в процессе эксплуатации катализатора.