+86-18871346888
+86-18872709866
Провинция Хубэй, город Мачэн, Мачэнская зона экономического развития, улица Синфа

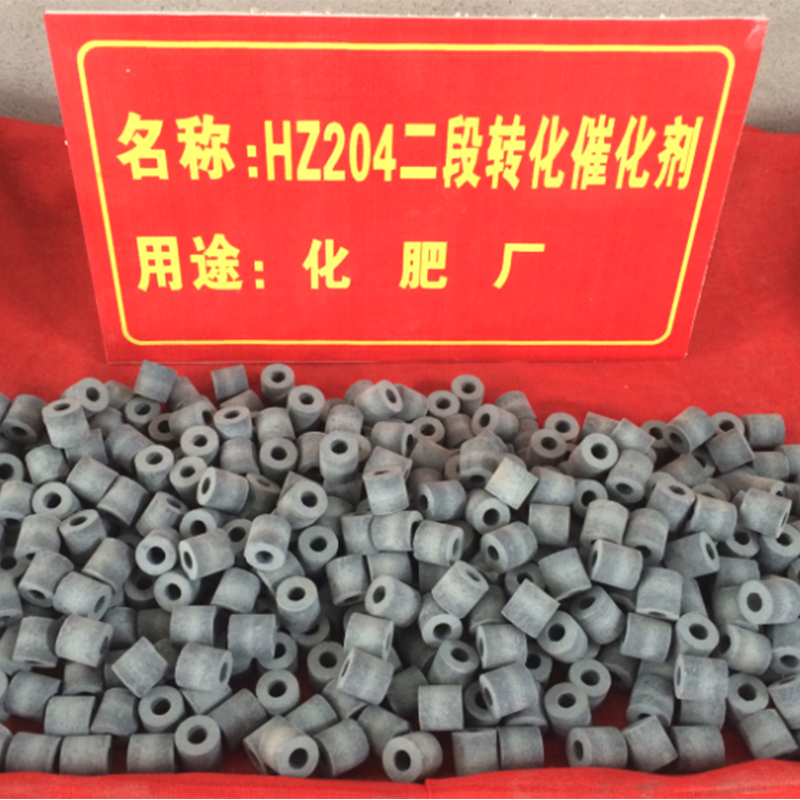
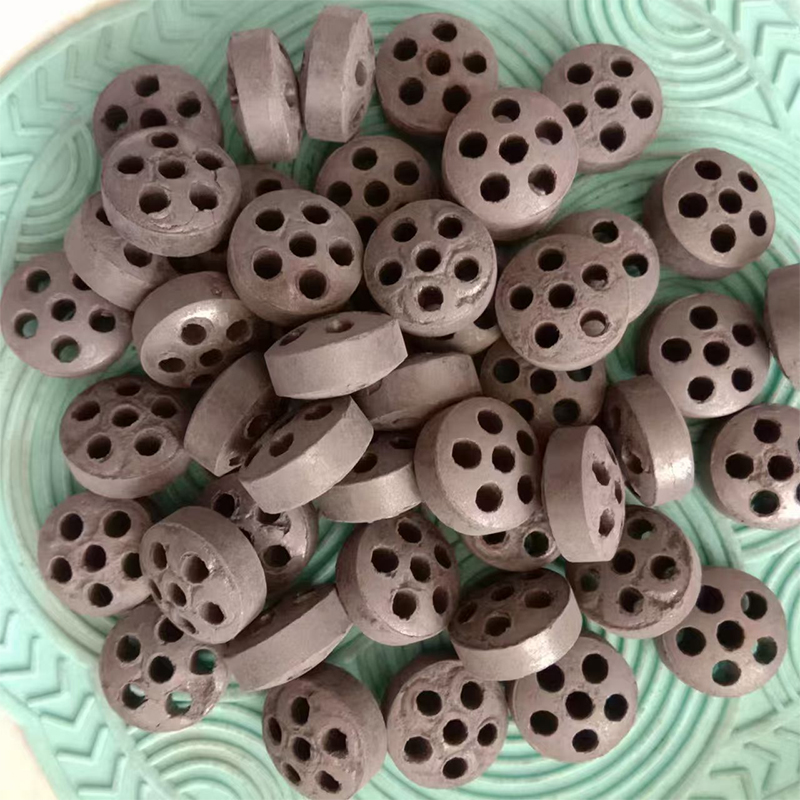
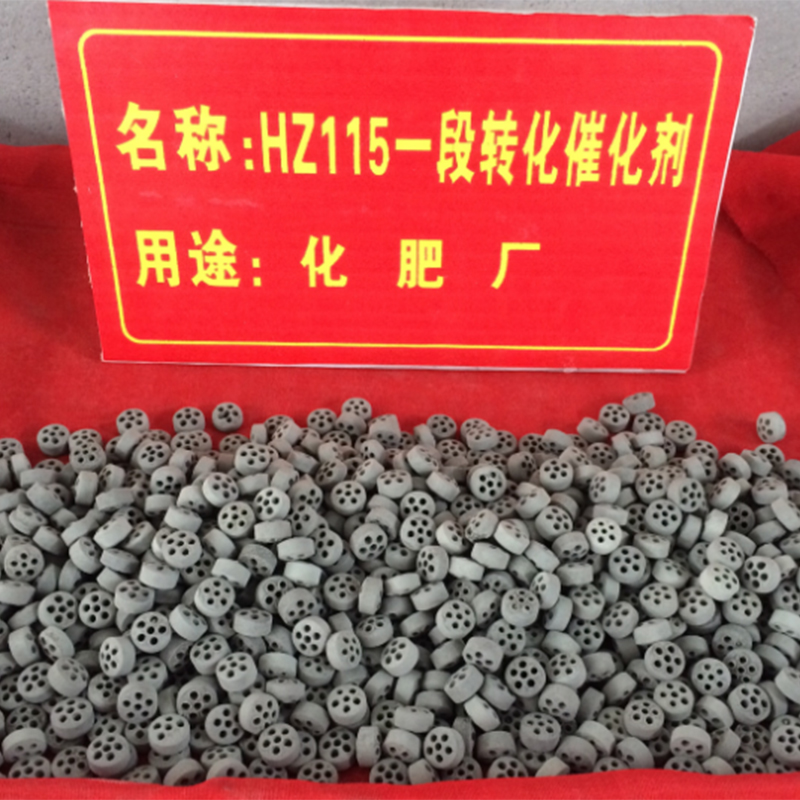
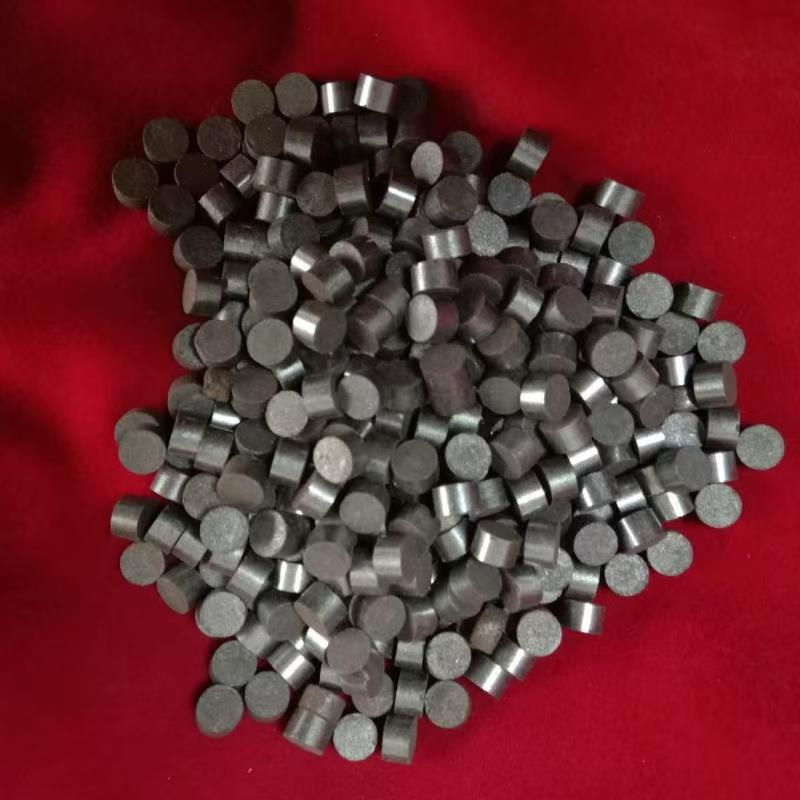
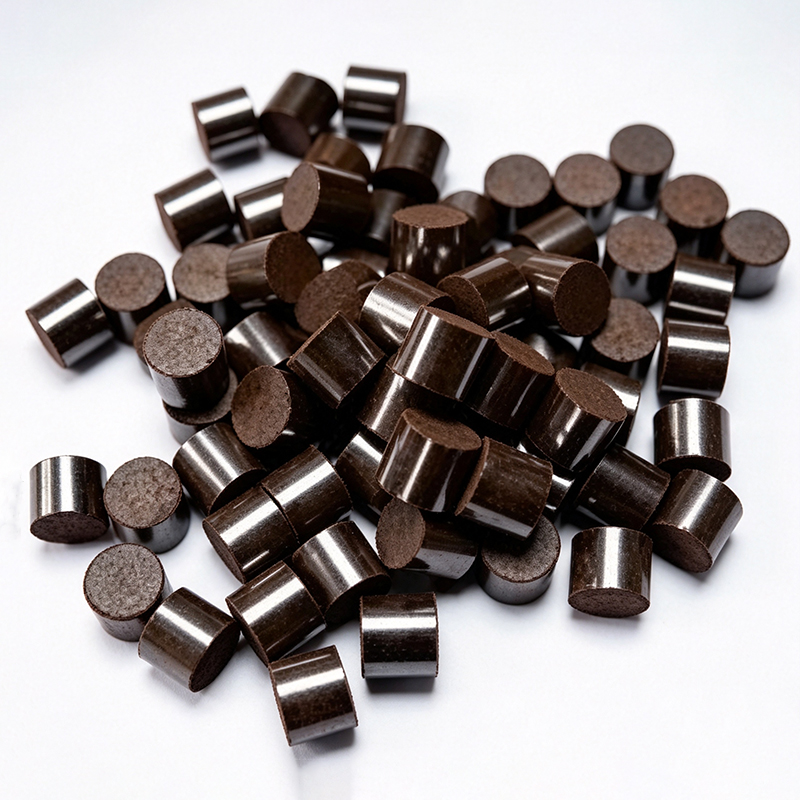
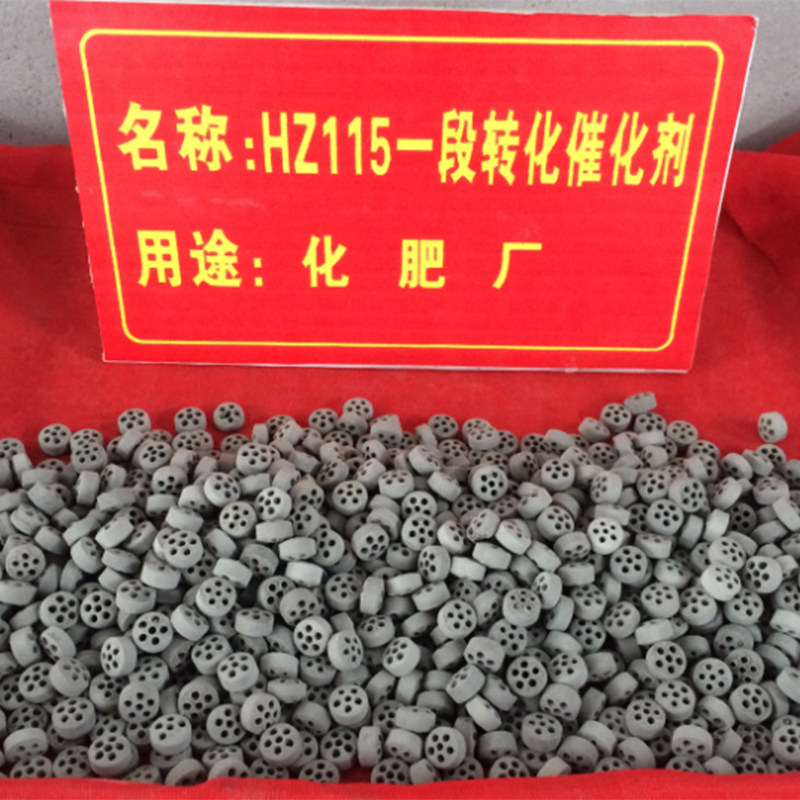
Катализатор теплообменной конверсии HZ213 представляет собой катализатор паровой конверсии газообразных углеводородов, в котором никель является активным компонентом, оксид алюминия — носителем, а оксиды редкоземельных элементов — промоторами. Предназначен для применения в теплообменных реакторах конверсии на аммиачных производствах.
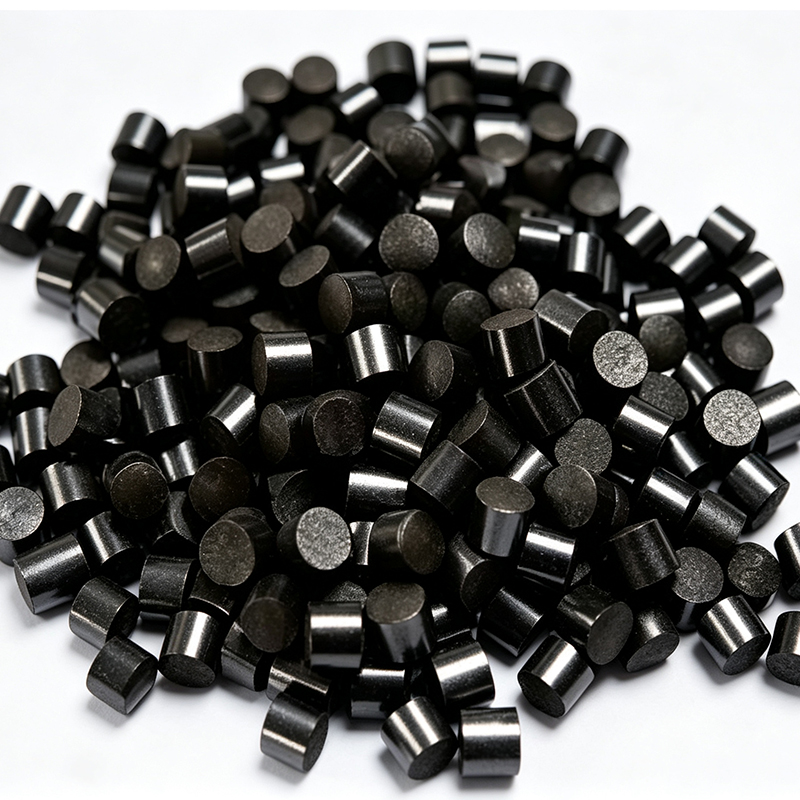
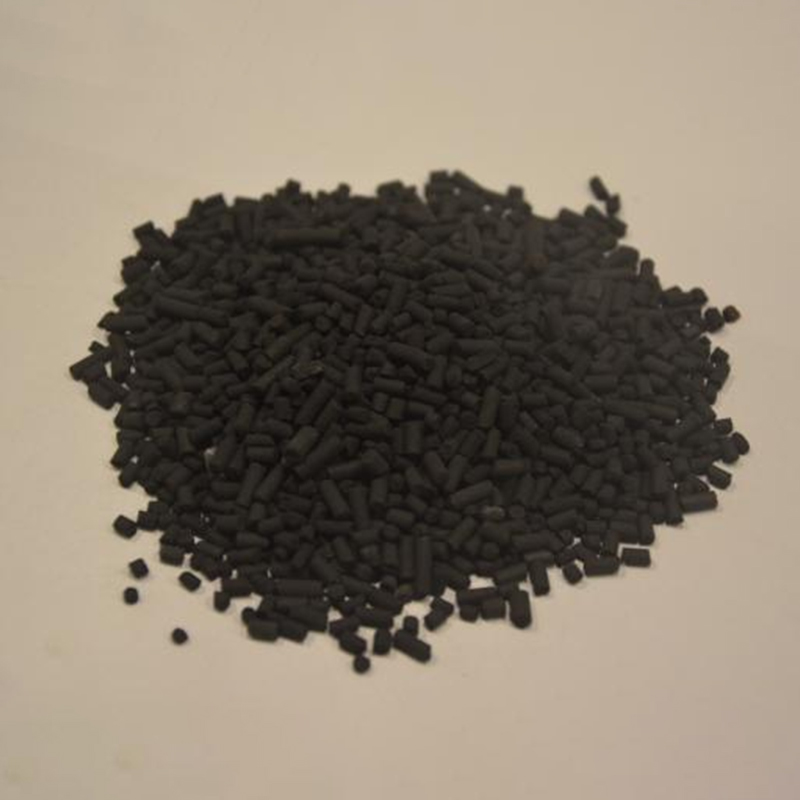
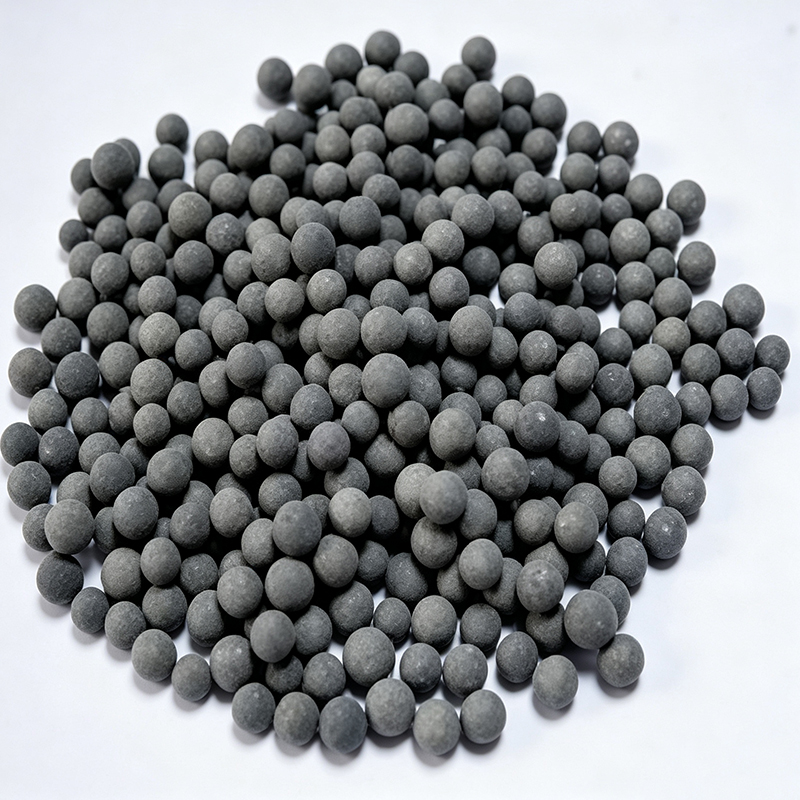
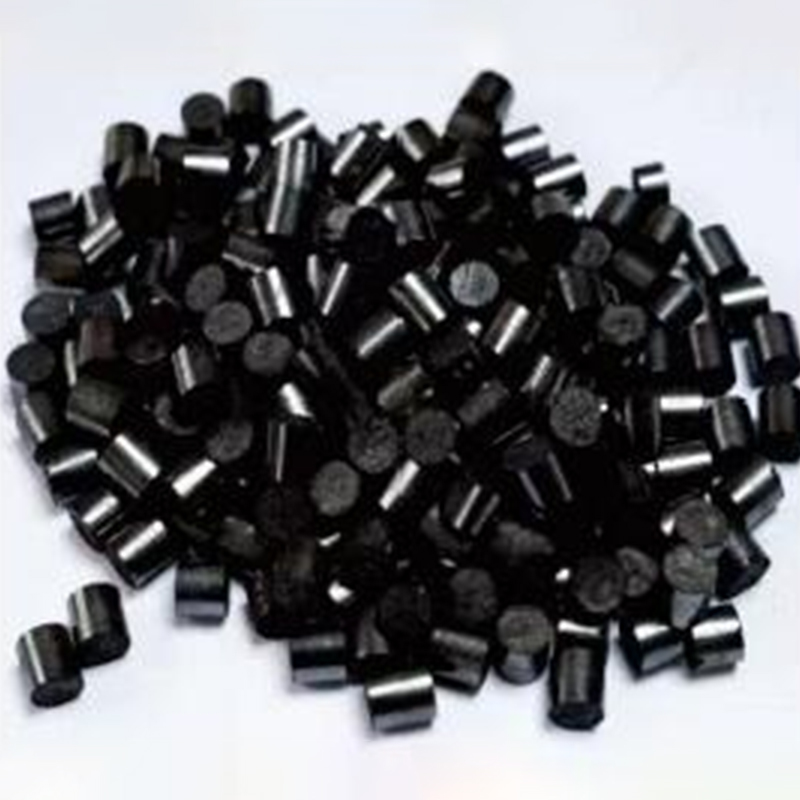
1. Внешний вид и цвет: серо-чёрный (в процессе производства цвет продукта иногда может изменяться, однако это не влияет на эксплуатационные свойства).
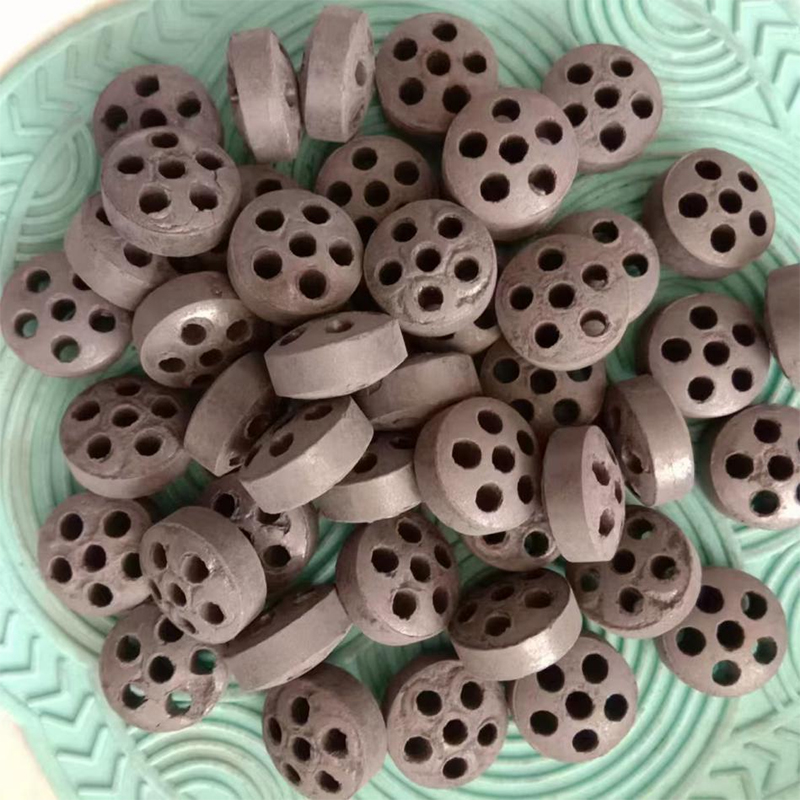
2. Геометрические размеры (наружный диаметр × высота × диаметр отверстий): номинальные размеры, мм
Двухсферические гранулы с шестью отверстиями, Φ16×9×3,5.
Применяются в кожухотрубных теплообменных реакторах конверсии или трубчатых теплообменных реакторах конверсии.
По требованию заказчика возможно изготовление продукции других форм.
3. Насыпная плотность, кг/л: 0,95±0,05.
При фактической загрузке следует руководствоваться насыпной плотностью, определённой на месте.
1. Химический состав, % (м/м)
NiO > 14,5; SiO₂ ≤ 0,2.
2. Прочность на раздавливание в радиальном направлении (среднее значение), Н/гранула
>250
3. Проверка активности
(1) Порядок проверки активности:
Загрузка катализатора, восстановление и условия испытаний выполняются в соответствии со стандартом.
(2) Испытательное оборудование должно соответствовать установленным требованиям и положениям стандарта.
(3) Показатели активности катализатора (объёмное содержание CH₄ в сухом конвертированном газе), %:
короткая форма: годная продукция < 66,0; продукция первого сорта ≤ 64,0;
длинная форма: годная продукция < 23,0; продукция первого сорта < 21,0.
Температура газа на входе в трубки реактора: 400–650 ℃, окончательно определяется по условиям технологического проекта.
Температура газа на выходе из трубок реактора: 650–800 ℃, окончательно определяется по условиям технологического проекта.
Давление в реакционных трубах, МПа: от атмосферного до 4,5.
Объёмная скорость сырьевого газа: максимально 3000 ч⁻¹.
Соотношение пар/углерод: 2,5–4,5.
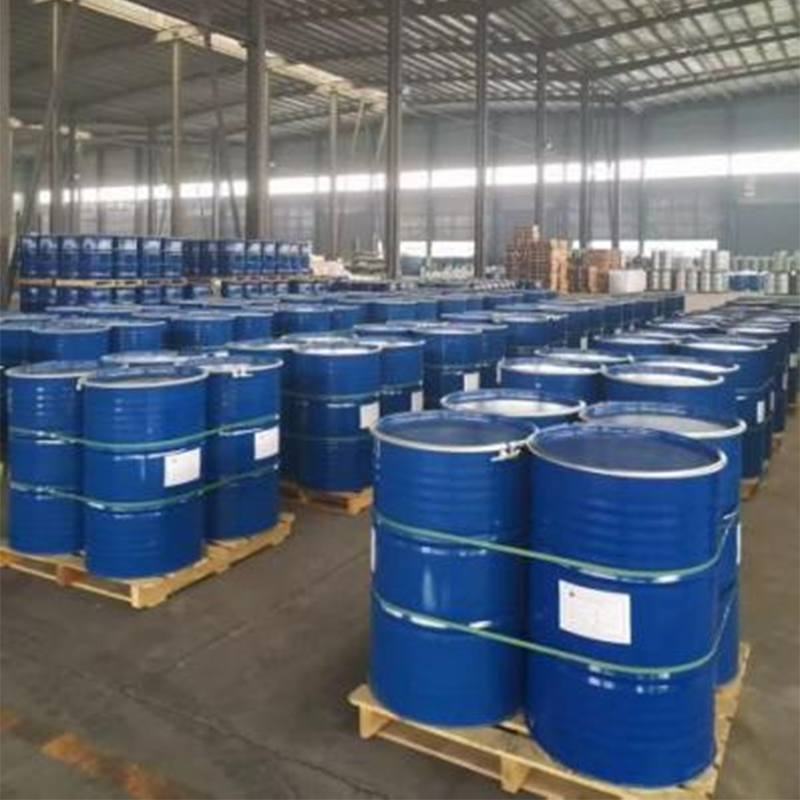
1. Катализатор помещают в полиэтиленовые мешки, после чего укладывают в стальные бочки. Необходимо предохранять катализатор от увлажнения, промерзания и вибрации. Запрещается допускать падение катализатора с высоты более 0,5 м. В процессе хранения и транспортировки следует защищать катализатор от загрязнения серой, хлором, мышьяком или другими растворимыми солями.
2. Перед загрузкой катализатор обязательно просеивают для удаления небольшого количества пыли, проверяют отсутствие засорений в аппарате и на опорных плитах. Перед загрузкой аппарат следует продуть воздухом.
3. При загрузке катализатор порциями помещают в тканевые мешки; при опускании в трубки аппарата мешки необходимо удерживать осторожно, не сжимать резко, чтобы предотвратить механическое истирание катализатора. Во время загрузки трубки следует равномерно встряхивать, чтобы избежать образования пустот. В каждую трубку загружают одинаковое по массе количество катализатора, высота загрузки также должна быть практически одинаковой.
4. После завершения загрузки катализатора необходимо измерить сопротивление слоя катализатора: перепад давления в каждой трубке должен находиться в пределах ±3–5 % от среднего значения. Только при выполнении этого условия загрузка считается выполненной надлежащим образом.
По требованию заказчика возможно также изготовление термозащитного агента других размеров или форм.
1. Катализатор содержит никель в качестве активного компонента, а сера является для него основным ядом, поэтому содержание серы в газе, поступающем в аппарат, должно быть как можно ниже: обычно < 0,5 ppm, предпочтительно < 0,2 ppm.
2. Хлор и другие галогены могут вызвать отравление катализатора, причём активность катализатора после этого восстанавливается с трудом. Содержание хлора в сырьевом газе должно быть как можно ниже, предпочтительно < 0,2 ppm.
3. Сырьевой газ не должен содержать мышьяк во избежание необратимой дезактивации катализатора.
4. Водяной пар, помимо отсутствия таких токсичных примесей, как хлор и мышьяк, не должен содержать конденсата и химических реагентов, используемых при водоподготовке питательной воды для котлов.
1. Катализатор может нагреваться до рабочей температуры в атмосфере водяного пара, азота, диоксида углерода, водорода или аммиака. Новый катализатор при температуре ниже 200 ℃ может нагреваться также воздухом. При использовании водяного пара необходимо обеспечить, чтобы температура была не менее чем на 20 ℃ выше точки росы при текущем давлении в системе.
2. Катализатор нагревают со скоростью 30–50 ℃/ч до 650–700 ℃. Скорость нагрева определяется главным образом требованиями реактора конверсии; специальных требований к скорости нагрева со стороны катализатора нет.
3. В качестве восстановительной среды могут использоваться чистый водород или водяной пар с добавлением сырьевого газа. При восстановлении смесью CH₄–H₂O соотношение пар/углерод следует поддерживать в пределах 5–7.
4. Условия восстановления:
Температура: 650–700 ℃;
Давление: 0,5–0,7 МПа;
Объёмная скорость: около 400 ч⁻¹;
Продолжительность восстановления: не менее 8 часов после достижения установленной температуры восстановления.
После восстановления катализатор ни в коем случае не должен контактировать с окислительными газами.
1. При нормальной работе необходимо следить, чтобы соотношение пар/углерод не опускалось ниже проектного значения.
2. При повышении нагрузки сначала увеличивают подачу водяного пара, затем сырьевого газа; при снижении нагрузки сначала уменьшают подачу сырьевого газа, затем водяного пара.
3. Следует строго контролировать содержание токсичных примесей в сырьевом газе и водяном паре, чтобы не допустить снижения активности катализатора.
1. При кратковременной остановке без выгрузки катализатора пассивация катализатора не проводится. Находящийся при этом в восстановленном состоянии катализатор при температуре выше 200 ℃ не должен контактировать с воздухом и кислородом.
2. При нормальной остановке обязательно проводят пассивацию. Во время пассивации расход водяного пара поддерживают неизменным, постепенно уменьшают количество природного газа, снижают давление и температуру. При температуре около 700 ℃ подачу природного газа можно прекратить и подавать только водяной пар (следить, чтобы повышение температуры слоя не было чрезмерным). Пассивация заканчивается, когда в выходном газе отсутствуют неконденсирующиеся газы.
3. Скорость снижения температуры для катализатора выбирается главным образом исходя из технологических и аппаратурных соображений.
4. Перед окончательной остановкой систему можно продуть азотом, а при температуре ниже 200 ℃ — воздухом.
1. Обработка отравления катализатора
(1) Отравление серой
При высокой температуре (выше 700 ℃) отравление никелевого катализатора серой обратимо. Поэтому после отравления серой достаточно подать сырьё с содержанием серы ниже установленного значения и несколько повысить соотношение пар/углерод, после чего активность катализатора восстановится. Вместе с тем следует отметить, что при сильном отравлении даже после обработки активность может не достичь первоначального уровня, что окажет неблагоприятное влияние на катализатор. Поэтому отравления серой следует по возможности избегать.
(2) Отравление хлором
Восстановление катализатора после отравления хлором затруднено и требует значительных затрат, поэтому необходимо по возможности не допускать попадания хлора в систему.
(3) Отравление мышьяком
Мышьяк обычно попадает в систему с водяным паром. После отравления мышьяком катализатор необратимо теряет активность, поэтому необходимо строго исключать попадание мышьяка в систему конверсии.
2. Обработка катализатора при углеродоотложении
При небольшом углеродоотложении на катализаторе можно соответствующим образом повысить температуру конверсии, уменьшить количество сырьевого газа и увеличить подачу водяного пара. Обычно через несколько часов состояние улучшается. При сильном углеродоотложении обработка малоэффективна, и, как правило, требуется замена катализатора.