+86-18871346888
+86-18872709866
Провинция Хубэй, город Мачэн, Мачэнская зона экономического развития, улица Синфа

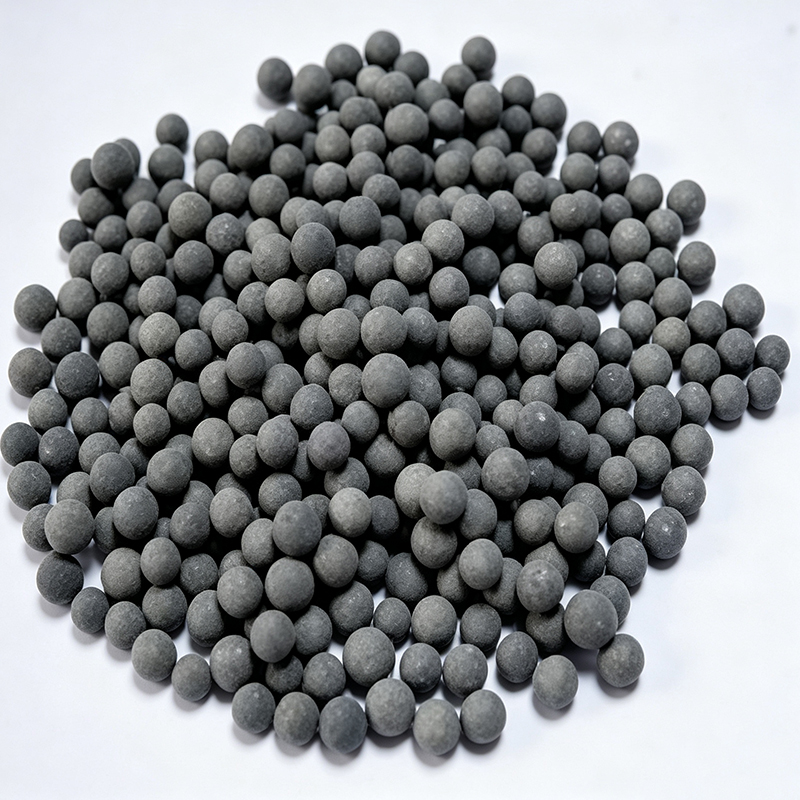
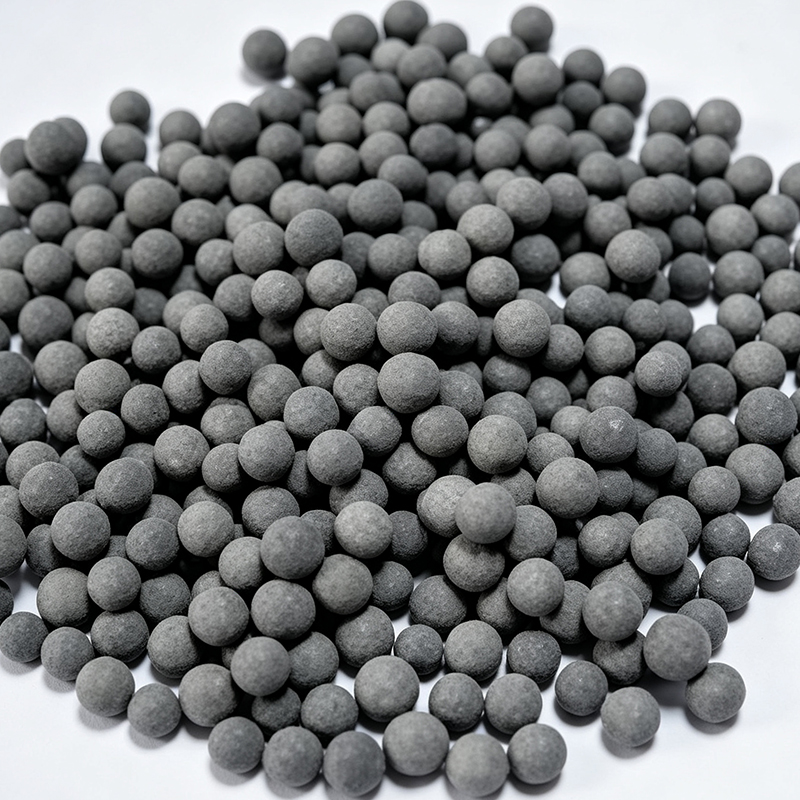
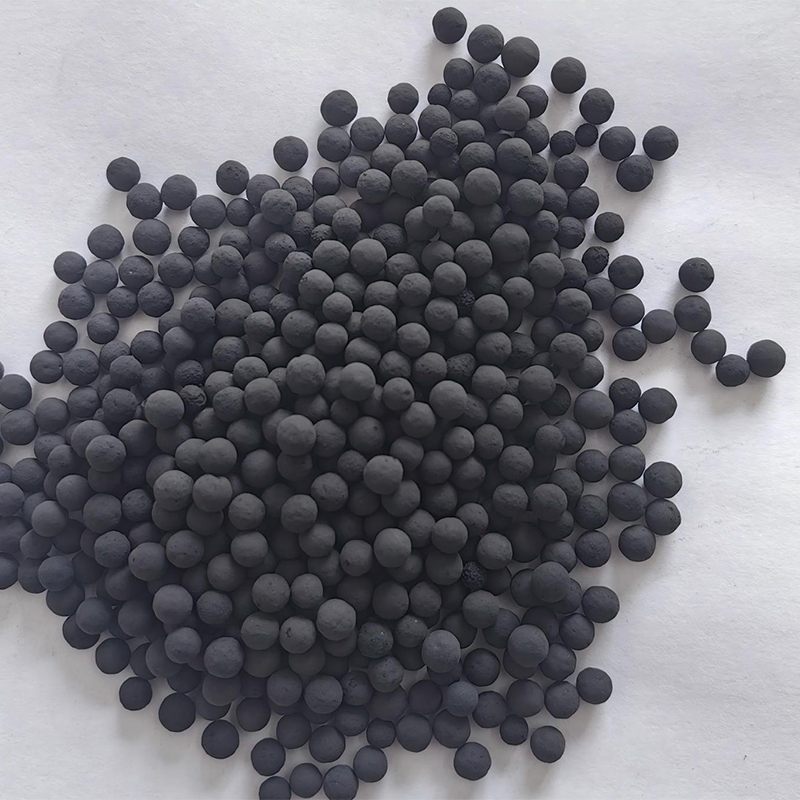
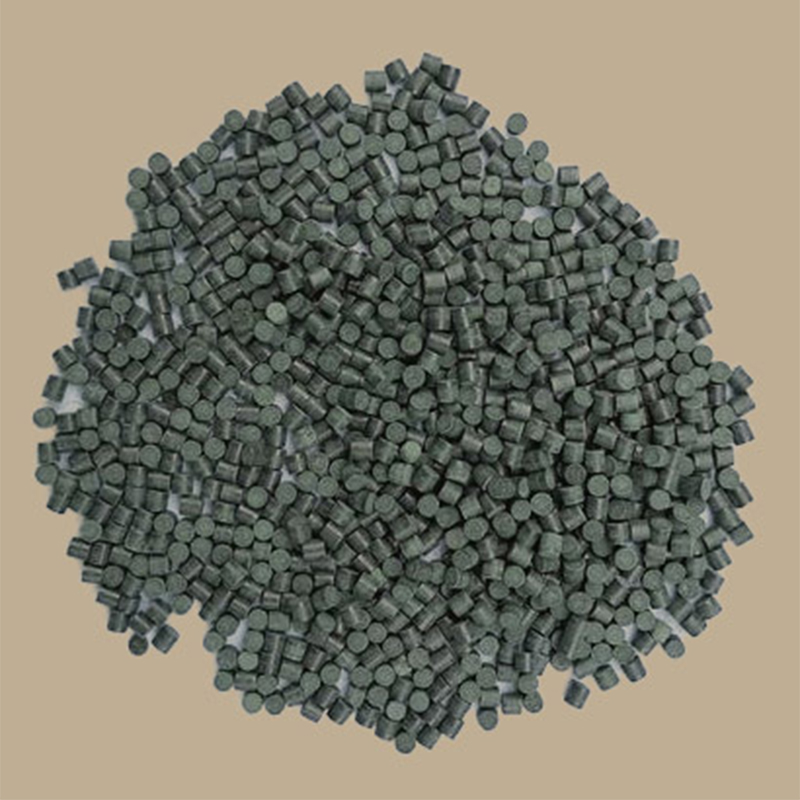
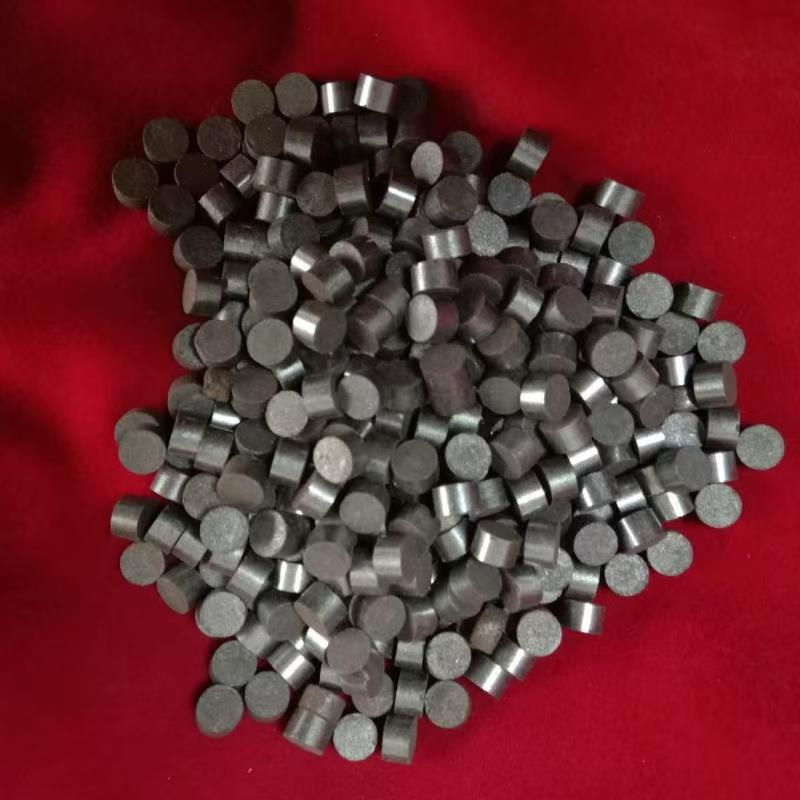
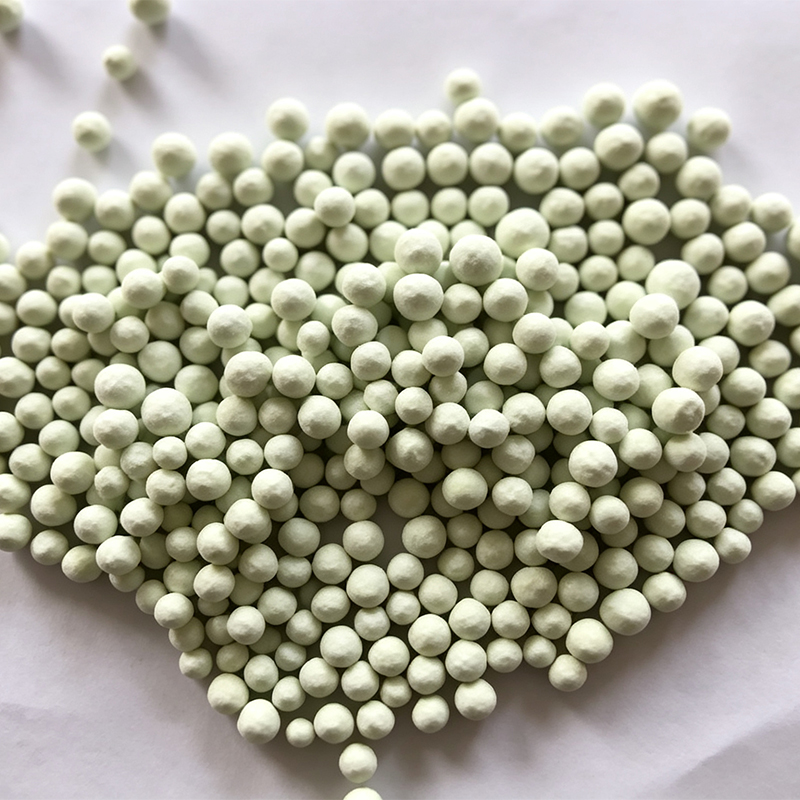
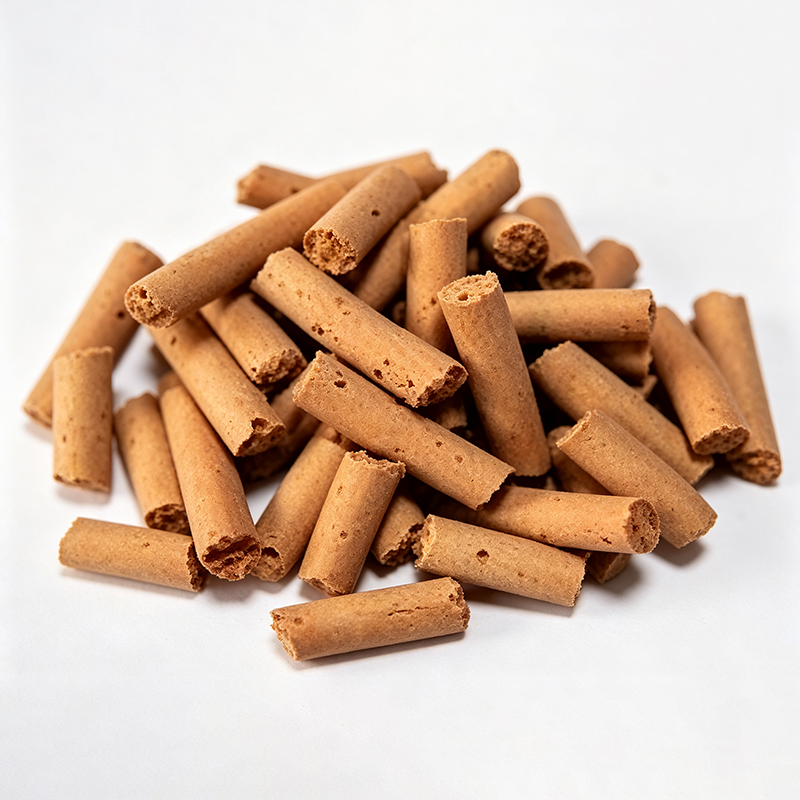
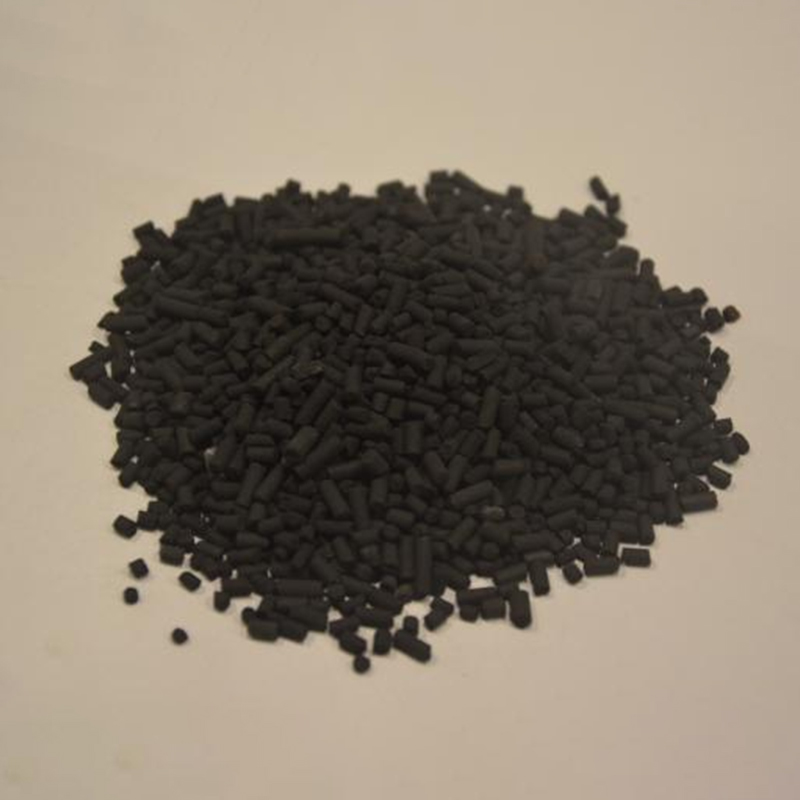
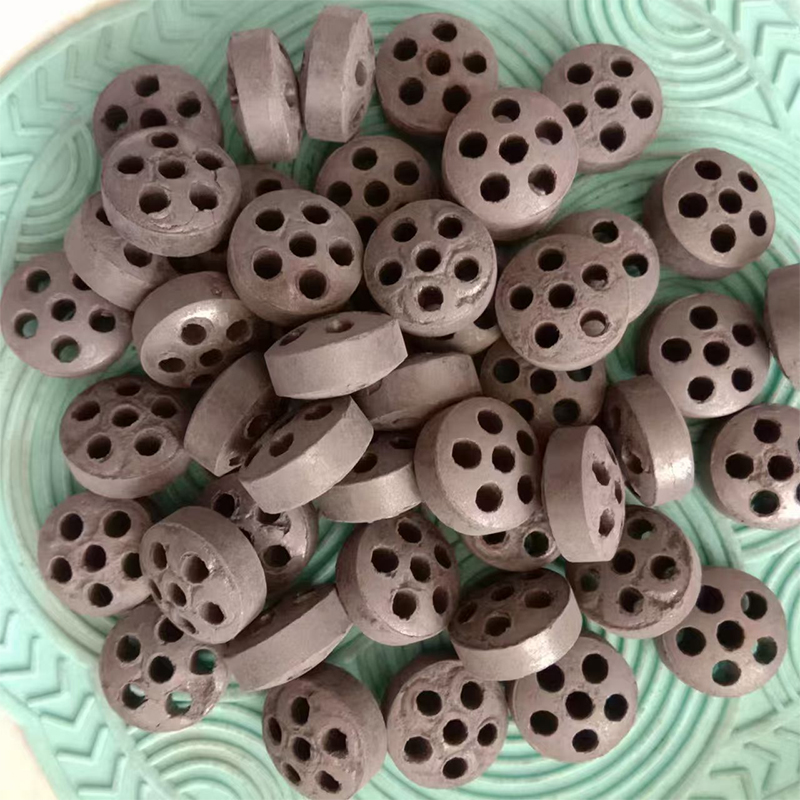
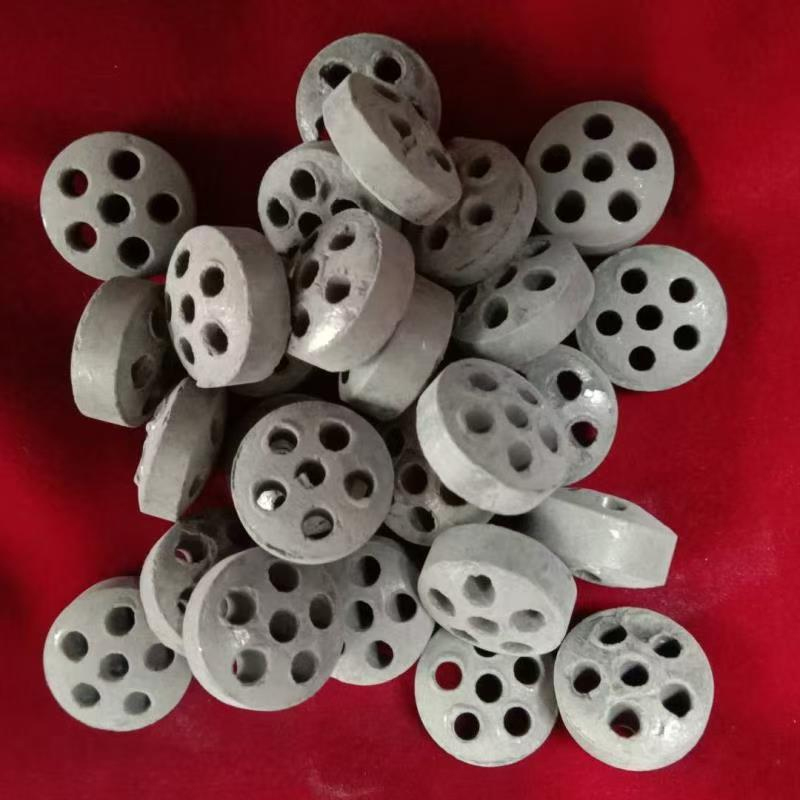
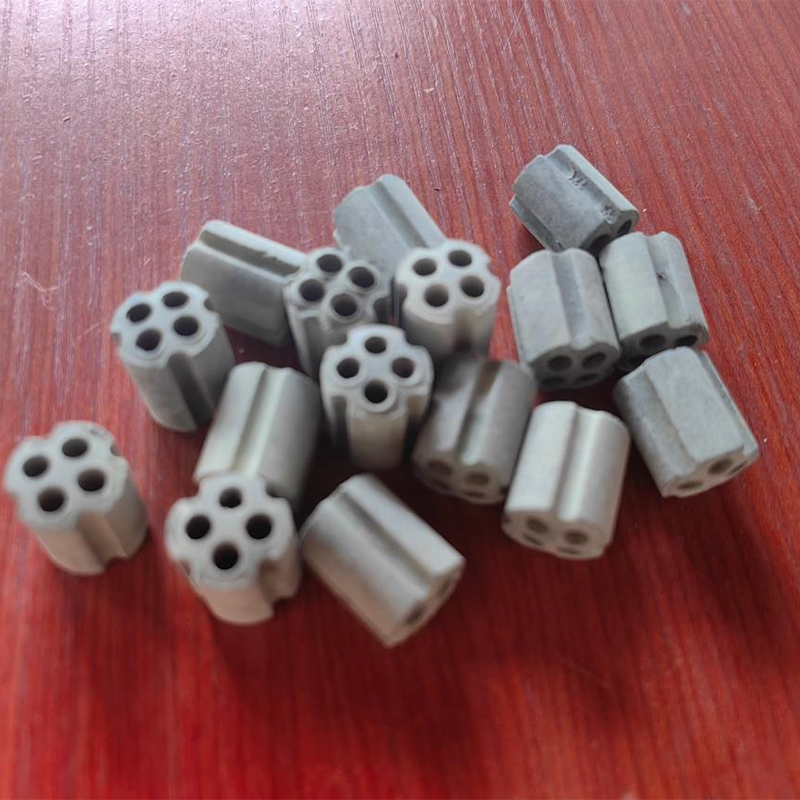
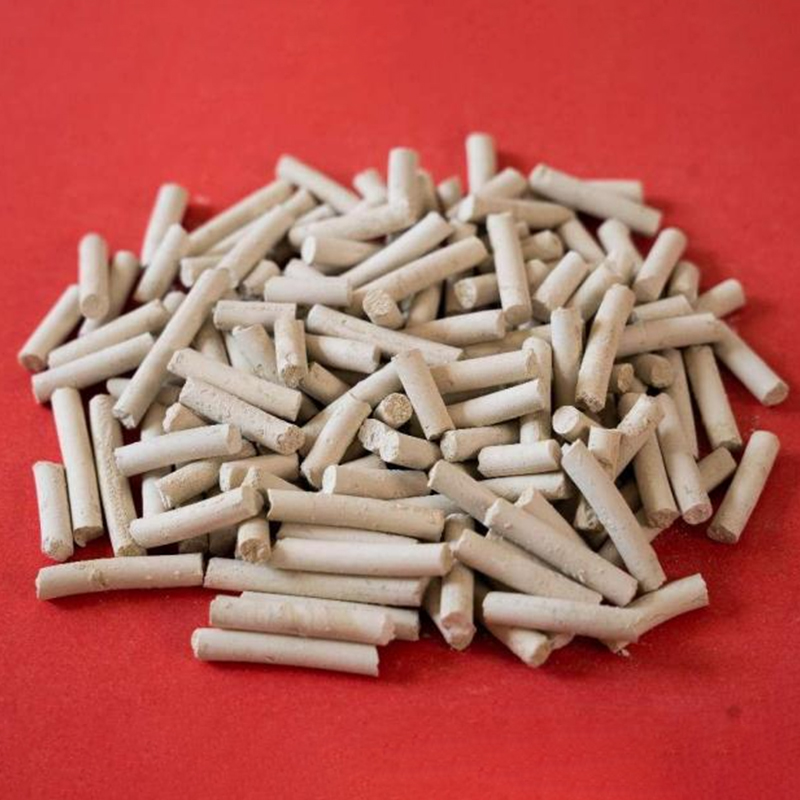
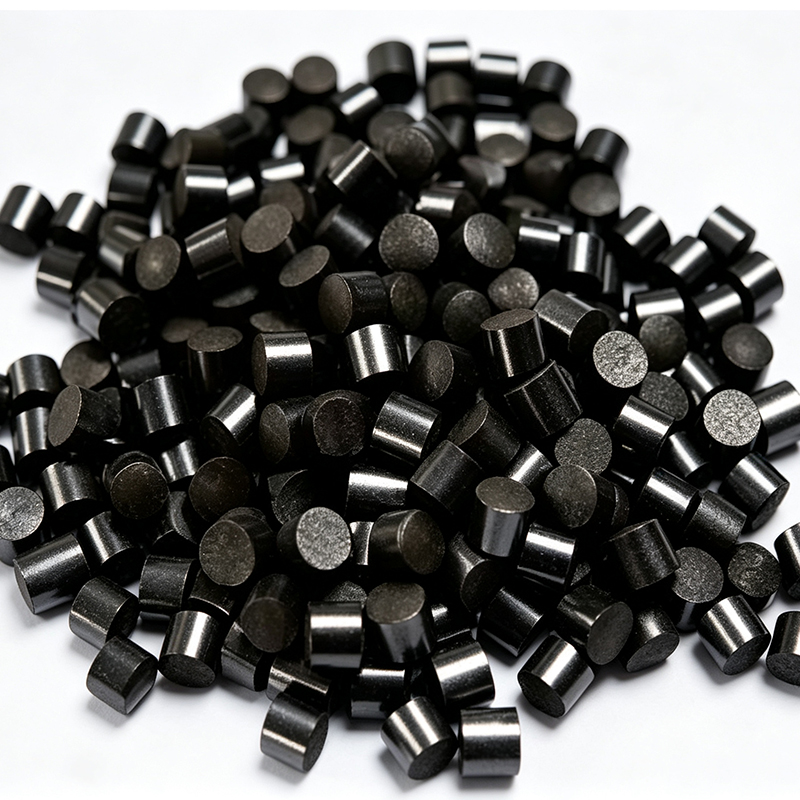
Катализатор конверсии HZ207 представляет собой катализатор на связующем, в котором никель является активным компонентом, а оксид алюминия — носителем. Предназначен преимущественно для реакторов конверсии на аммиачных производствах, использующих в качестве сырья газообразные углеводороды с преобладанием метана, а также для реакторов конверсии на установках, работающих на лёгком нефтяном сырье.
| Показатель | Единица измерения | Значение | ||
| Катализатор конверсии | ||||
| Применяемый стандарт | HG2273.3-2004 | |||
| Марка | HZ207 | HZ208 | ||
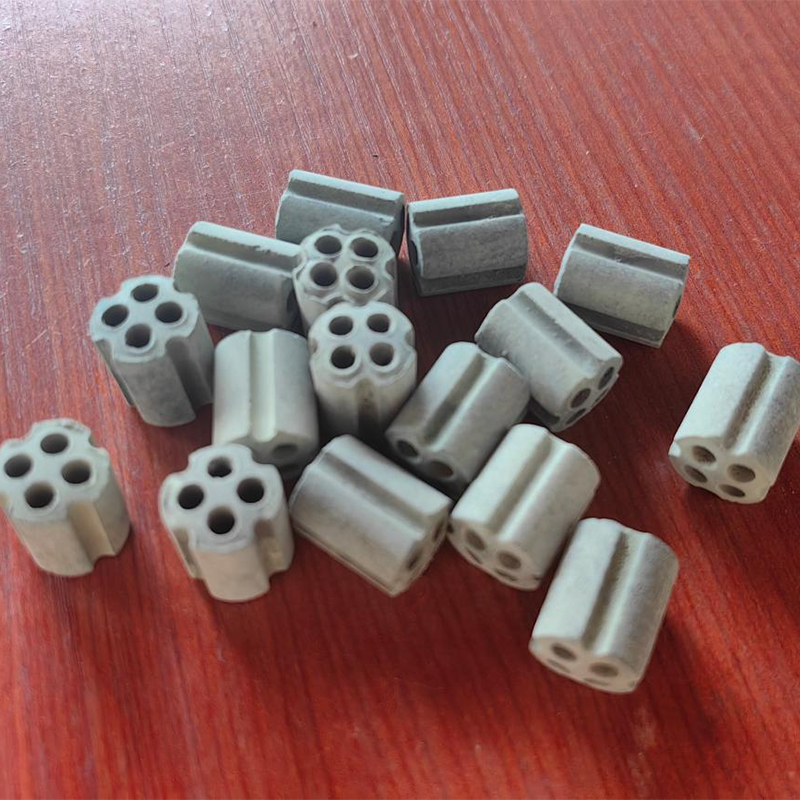
| Форма и размеры | мм | Φ32×18 | Φ32×28 | |
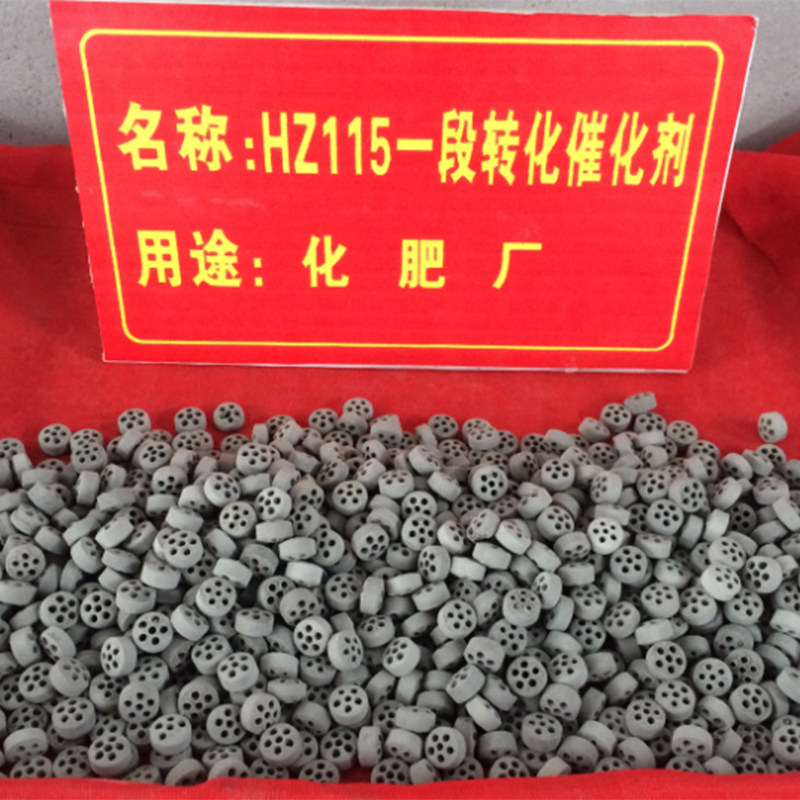
| Внешний вид | Серо-голубые цилиндры с шестью отверстиями | Зубчато-сферические кольца с 9 зубцами | ||
| Насыпная плотность | кг/л | 1,0±0,05 | 1,0±0,05 | |
| Удельная поверхность | м²/г | ≥ 7 | ≥ 10 | |
| Пористость | % | ≥ 22 | ≥ 22 | |
| Объём пор | мл/г | ≥ 0,15 | ≥ 0,15 | |
| Прочность на раздавливание в радиальном направлении | Н/гранула | ≥ 1200 | ≥ 1500 | |
| Доля гранул с низкой прочностью | % | < 5 | < 5 | |
| Истираемость | % | < 3 | < 3 | |
| Основные компоненты | NiO | % | ≥ 14 | ≥ 7 |
| Al2O3 | % | Остальное | Остальное | |
| CaO | % | 6 | ≤ 5 | |
| MgO | % | ≤ 1 | ≤ 1 | |
| SiO2 | % | ≤ 0,2 | ≤ 0,2 | |
| Fe2O3 | % | < 0,15 | < 0,15 | |
| Na2O | % | < 0,15 | < 0,15 | |
| Потери при прокаливании | % | ≤ 3 | ≤ 3 | |
| Показатели начальной активности | Объёмная скорость (по общему углероду на входе) | ч⁻¹ | ≤ 2500 | |
| Температура на выходе реактора конверсии | ℃ | ≤ 1250 | ||
| Содержание CH₄ на выходе реактора конверсии | % | ≤ 12 (в пересчёте на сухой газ) | ||
| Условия эксплуатации | Давление | МПа | от атмосферного до 5,0 | |
| Температура | ℃ | 580–1450 | ||
| Объёмная скорость | ч⁻¹ | 500–3000 | ||
| Соотношение пар/углерод | об./об. | 2,5–5,0 | ||
| Термостойкость | ℃ | HZ207 может длительно эксплуатироваться при 1200 ℃, после прокаливания при 1400 ℃ в течение 4 часов не происходит слипания и разрушения; HZ208 может длительно эксплуатироваться при 1350 ℃, после прокаливания при 1450 ℃ в течение 4 часов не происходит слипания и разрушения. | ||
| Сопротивление оборудования | Начальное сопротивление | кПа | ≤ 20 | |
| Сопротивление через год | кПа | ≤ 40 | ||
| Срок службы | лет | ≥ 4 (ожидаемый срок — 8 лет) | ||
Катализатор конверсии HZ207 представляет собой катализатор на связующем, в котором никель является активным компонентом, а оксид алюминия — носителем. Предназначен преимущественно для реакторов конверсии на аммиачных производствах, использующих в качестве сырья газообразные углеводороды с преобладанием метана, а также для реакторов конверсии на установках, работающих на лёгком нефтяном сырье.
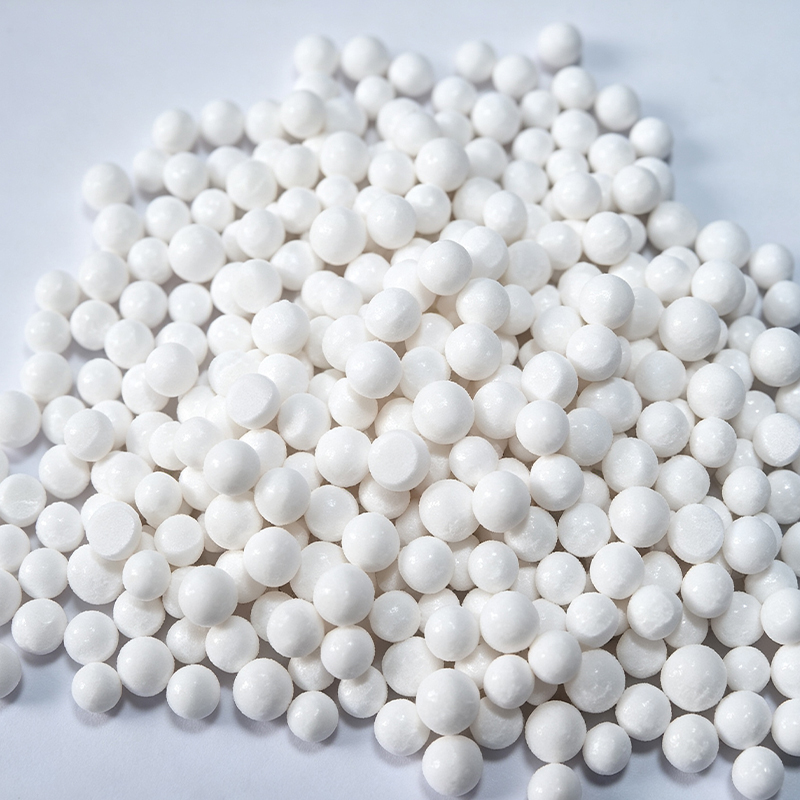
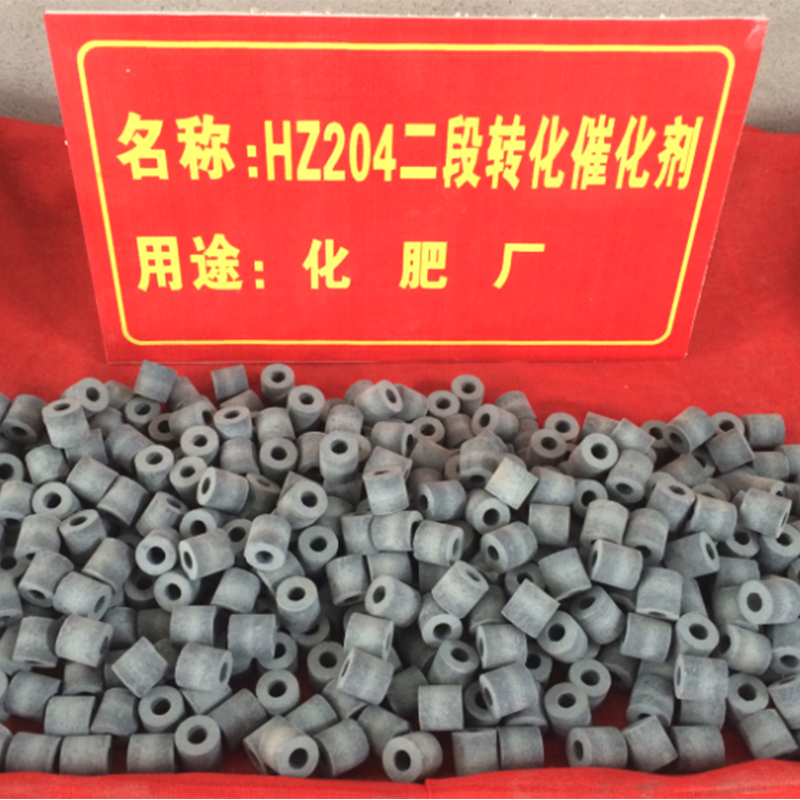
1. Внешний вид, цвет и форма: серо-голубые кольца (в процессе производства цвет продукта иногда может изменяться, однако это не влияет на эксплуатационные свойства).
2. Геометрические размеры (наружный диаметр × высота): номинальные размеры, мм — Φ32×18 с 6 отверстиями; применяются в реакторах конверсии.
По требованию заказчика возможно изготовление катализатора других размеров или форм.
3. Насыпная плотность: 0,90–1,1 кг/л.
При заводской загрузке следует руководствоваться насыпной плотностью, определённой на месте.
4. Термостойкость: может длительно эксплуатироваться при 1200 ℃; при высокой температуре 1400 ℃ не плавится, не усаживается и не деформируется; при высокотемпературной эксплуатации сохраняет сравнительно стабильную структуру и хорошую прочность.
5. Химический состав, % (м/м)
| Компонент | NiO | Al₂O₃ | SiO₂ | Fe₂O₃ | Na₂O | Потери при прокаливании | CaO | MgO |
| Содержание | ≥ 14 | ~Остальное | ≤ 0,20 | ≤ 0,15 | ≤ 0,15 | ≤ 3 | 6±2 | ≤ 1 |
1. Химический состав, % (м/м)
NiO ≥ 14; SiO₂ ≤ 0,20.
2. Прочность на раздавливание в радиальном направлении (среднее значение): ≥ 1200 Н/гранула.
3. Доля гранул с низкой прочностью (менее 1000 Н/гранула): ≤ 5,0 %.
4. Показатель термостойкости: после прокаливания при 1400 ℃ в течение 4 часов не происходит слипания и разрушения гранул.
5. Проверка активности:
(1) Порядок проверки активности катализатора конверсии HZ207, загрузка катализатора, восстановление и условия испытаний выполняются в соответствии со стандартом.
(2) Испытательное оборудование должно соответствовать установленным требованиям и положениям.
(3) Показатели активности катализатора (объёмное содержание CH₄ в сухом конвертированном газе), %: годная продукция ≤ 23,0; продукция первого сорта ≤ 21,0.
1. Сера является основным ядом для никелевого катализатора, поэтому содержание серы в сырьевом газе, поступающем в аппарат, должно быть как можно ниже; обычно требуется < 0,1 ppm.
2. Хлор и другие галогены также могут вызвать отравление катализатора, причём восстановление активности катализатора после этого затруднено. Поэтому содержание хлора в сырьевом газе должно быть как можно ниже.
3. Мышьяк вызывает необратимую дезактивацию катализатора, поэтому сырьевой газ не должен содержать мышьяк.
4. Медь, свинец и другие элементы также могут снижать активность катализатора, поэтому сырьевой газ не должен содержать указанных токсичных примесей.
5. Используемый водяной пар не должен содержать конденсата и химических реагентов, применяемых при водоподготовке питательной воды для котлов.
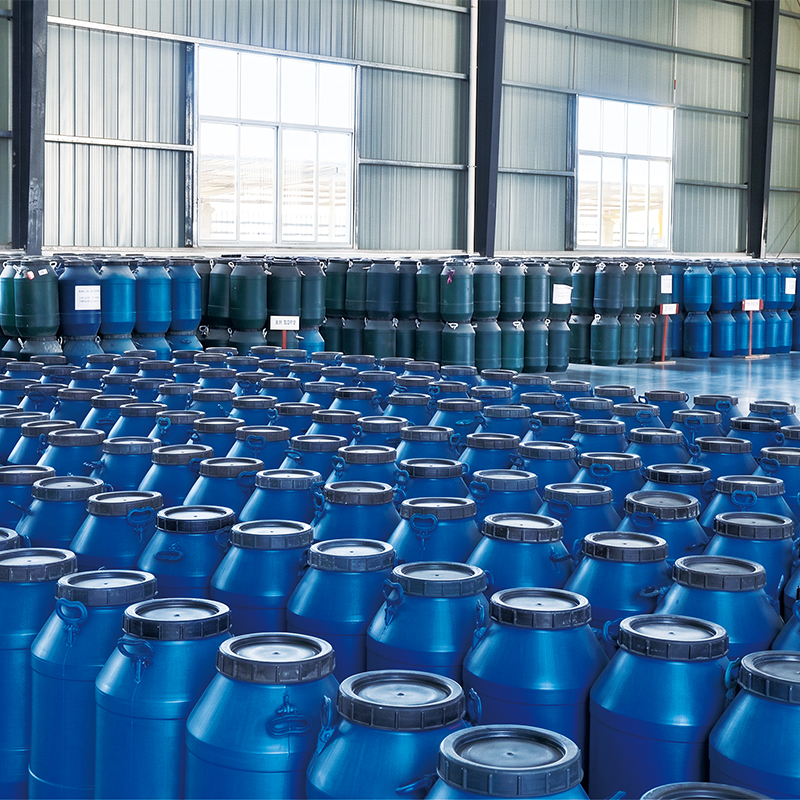
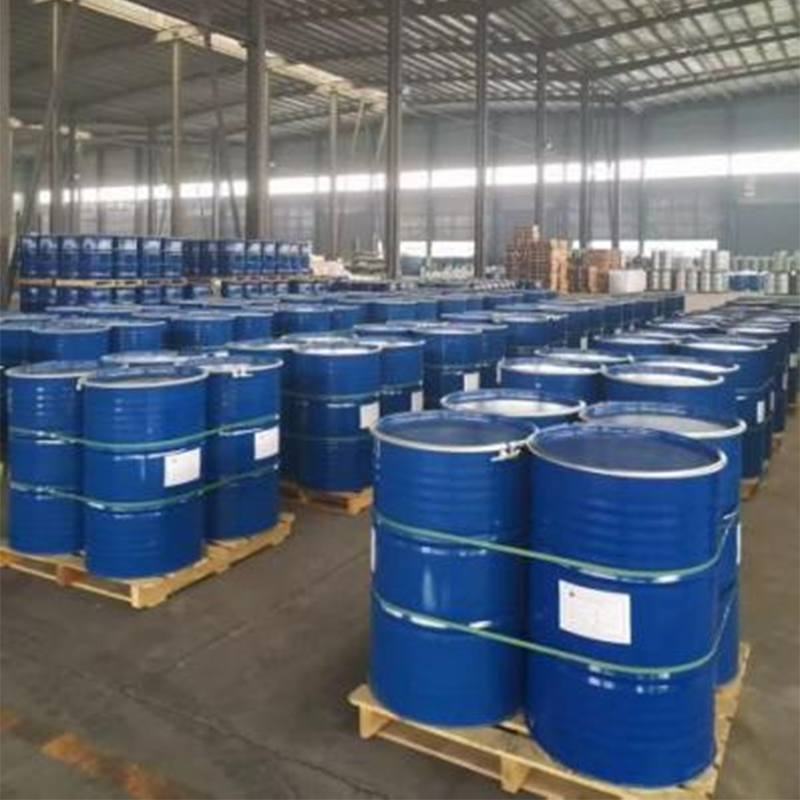
1. Катализатор, как правило, помещают в полиэтиленовые мешки, после чего укладывают в стальные бочки или жёсткие пластиковые бочки, обеспечивающие защиту от влаги и загрязнения. Необходимо всегда предохранять катализатор от увлажнения, промерзания и вибрации. Высота свободного падения катализатора должна быть менее 0,5 м. В процессе хранения и транспортировки следует защищать катализатор от загрязнения серой или другими растворимыми солями.
2. Перед загрузкой катализатор обязательно просеивают для удаления разрушенных гранул и пыли, а также проверяют отсутствие засорений в аппарате и на опорных решётках.
3. При загрузке катализатор порциями помещают в тканевые мешки; при опускании в трубки аппарата мешки следует опускать осторожно, не сжимая их резко, чтобы предотвратить механическое истирание катализатора.
4. В процессе загрузки каждую трубку аппарата необходимо встряхивать по секциям, чтобы предотвратить образование сводов. Масса и высота загрузки катализатора в каждой трубке должны быть практически одинаковыми, чтобы обеспечить равномерность загрузки.
5. Как правило, при низком соотношении пар/углерод катализатор HZ207 загружают в верхнюю часть реакционных труб реактора конверсии, катализатор HZ208 — в среднюю часть реакционных труб, а носитель HZ210 — в нижнюю часть реакционных труб.
6. После завершения загрузки катализатора систему следует продуть воздухом, после чего измерить перепад давления. Перепад давления в каждой трубке должен находиться в пределах ±3–5 % от среднего значения; только при выполнении этого условия загрузка считается выполненной надлежащим образом.
7. При необходимости выгрузки катализатора следует выполнить пассивацию в соответствии с установленными требованиями.
1. Катализатор может нагреваться до рабочей температуры в атмосфере водяного пара, азота, диоксида углерода, водорода и аммиака. Новый катализатор при температуре ниже 200 ℃ может нагреваться также с использованием воздуха в качестве теплоносителя. При переходе на нагрев водяным паром необходимо обеспечить, чтобы температура была не менее чем на 20 ℃ выше точки росы при текущем давлении в системе.
2. Катализатор нагревают со скоростью 30–50 ℃/ч до 650–800 ℃ (рабочая температура на разных предприятиях может различаться). Скорость нагрева до 100 ℃/ч не оказывает отрицательного влияния на характеристики катализатора; фактически применяемая скорость нагрева определяется главным образом требованиями корпуса реактора конверсии.
3. В настоящее время на промышленных установках обычно применяется скорость нагрева 30–50 ℃/ч. После достижения температуры восстановления от нормальной температуры можно сразу начинать восстановление; выдержка на определённых промежуточных стадиях не требуется. Катализаторы серии HZ207 хорошо адаптированы и к быстрому нагреву, рекомендуемому в настоящее время на некоторых предприятиях.
4. Восстановительной средой могут служить чистый водород или водяной пар с добавлением сырьевого газа. Начальное соотношение пар/углерод может поддерживаться на уровне около 5–7; в дальнейшем по мере протекания и завершения восстановления его постепенно доводят до нормального значения.
5. Давление восстановления: 0,50–0,70 МПа (избыточное); температура восстановления: 650–800 ℃ (рабочая температура на разных предприятиях может различаться); объёмная скорость при восстановлении: 400–600 ч⁻¹; продолжительность восстановления: не менее 8 часов после достижения установленной температуры восстановления.
6. После начала восстановления катализатор ни в коем случае не должен контактировать с окислительными газами.
7. Катализаторы серии HZ207 содержат крайне малое количество серы. При пуске, нагреве и восстановлении заметного выделения серы обычно не наблюдается.
8. Катализаторы серии HZ207 отличаются очень низким содержанием SiO₂, поэтому в процессе эксплуатации не происходит переноса кремния вследствие испарения, который мог бы оказать неблагоприятное влияние на последующую систему.
1. В процессе нормальной эксплуатации в любой момент времени соотношение пар/углерод не должно опускаться ниже проектного значения.
2. При повышении нагрузки сначала увеличивают подачу водяного пара, затем сырьевого природного газа; при снижении нагрузки сначала уменьшают подачу сырьевого природного газа, а затем водяного пара.
1. В нормальном рабочем состоянии активным компонентом катализатора является никель в восстановленной форме. Поэтому в процессе эксплуатации и при остановке нельзя допускать его контакта с избытком окислительных газов во избежание бурного окисления катализатора, которое может вызвать серьёзный перегрев слоя катализатора. При кратковременной остановке сначала отсекают воздух, подаваемый в реактор конверсии, затем перекрывают подачу сырьевого природного газа. При этом продолжают подавать водяной пар и одновременно перекрывают топливный газ горелок реактора конверсии для снижения температуры. После того как температура в реакторе конверсии снизится до уровня, превышающего точку росы водяного пара на 20–30 ℃, переходят на подачу азота или воздуха для продувки системы от пара, после чего, поддерживая давление, постепенно снижают температуру до нормальной.
2. При длительной остановке или замене катализатора обязательно проводят его пассивацию. Пассивирующей средой является водяной пар. Во время пассивации температуру в реакторе конверсии поддерживают на уровне выше 760 ℃. Сначала отсекают воздух, прекращают подачу сырьевого газа, при этом продолжают подавать водяной пар в течение примерно 6–8 часов, пока в выходном газе не перестанут обнаруживаться неконденсирующиеся газы; это свидетельствует о практически завершённой пассивации катализатора. После этого перекрывают топливный газ реактора конверсии, продолжают подавать водяной пар и снижают температуру со скоростью около 50 ℃/ч. После достижения температуры, превышающей точку росы водяного пара на 20–30 ℃, переходят на подачу азота и продолжают охлаждение до нормальной температуры; на этом процесс пассивации и остановки считается завершённым.
3. Для полного использования эксплуатационных характеристик катализатора и продления срока его службы следует избегать длительного контакта катализатора с избытком водяного пара при высоких температурах.
4. Скорость снижения температуры для катализаторов серии HZ207 выбирается главным образом исходя из технологических и аппаратурных соображений.
1. Факторы отравления катализатора
(1) Отравление серой
При высокой температуре отравление никелевого катализатора серой обратимо. Поэтому после отравления серой достаточно подать сырьевой газ с содержанием серы ниже установленного значения и повысить соотношение пар/углерод, после чего активность катализатора восстановится. Если отравление сильное, активность восстанавливается постепенно после работы в восстановительных условиях в течение определённого времени. Вместе с тем следует отметить, что при сильном отравлении даже после обработки активность не достигает первоначального состояния, что окажет неблагоприятное влияние на катализатор. Поэтому отравления следует по возможности избегать.
(2) Отравление хлором
Восстановление катализатора после отравления хлором затруднено и требует значительных затрат, поэтому необходимо по возможности не допускать попадания хлора в систему.
(3) Отравление мышьяком
Мышьяк обычно попадает в систему с водяным паром. После отравления мышьяком катализатор необратимо теряет активность, поэтому необходимо строго исключать попадание мышьяка в систему конверсии.
2. Обработка при отравлении катализатора
(1) При высокой температуре в реакционных трубах отравление никелевого катализатора серой обратимо. После отравления серой достаточно подать сырьевой природный газ с содержанием серы ниже установленного значения и несколько повысить соотношение пар/углерод, после чего активность катализатора восстановится. При сильном отравлении даже после обработки активность не достигает первоначального состояния, что оставляет неблагоприятное влияние на катализатор. Поэтому отравления катализатора следует по возможности избегать.
(2) Восстановление катализатора после отравления хлором и хлоридами затруднено и требует значительных затрат, поэтому их попадание в систему сырьевого газа должно быть строго исключено.
(3) Отравление мышьяком вызывает необратимую дезактивацию катализатора, поэтому попадание мышьяка в слой катализатора с водяным паром должно быть строго исключено.
3. Обработка катализатора при углеродоотложении
(1) При небольшом углеродоотложении на катализаторе уменьшают подачу сырьевого природного газа или увеличивают подачу водяного пара, поддерживая температуру на выходе на уровне 650–800 ℃, и одновременно следят за изменением содержания CO₂ на выходе. После достижения нормального значения можно считать, что углеродоотложение устранено, и перевести установку в нормальный режим эксплуатации.
(2) При сильном углеродоотложении на катализаторе обработка малоэффективна, и, как правило, требуется замена катализатора.
Катализатор конверсии HZ208 представляет собой катализатор на связующем, в котором никель является активным компонентом, а оксид алюминия — носителем. Предназначен преимущественно для реакторов конверсии на аммиачных производствах, использующих в качестве сырья газообразные углеводороды с преобладанием метана, а также для реакторов конверсии на установках, работающих на лёгком нефтяном сырье.
1. Внешний вид, цвет и форма: серо-голубые кольца (в процессе производства цвет продукта иногда может изменяться, однако это не влияет на эксплуатационные свойства).
2. Геометрические размеры (наружный диаметр × высота): номинальные размеры, мм
Φ32×28 — зубчато-сферические кольца с 9 зубцами; применяются в реакторах конверсии.
По требованию заказчика возможно изготовление катализатора других размеров или форм.
3. Насыпная плотность: 0,90–1,1 кг/л.
При заводской загрузке следует руководствоваться насыпной плотностью, определённой на месте.
4. Термостойкость: может длительно эксплуатироваться при 1200 ℃; при высокой температуре 1400 ℃ не плавится, не усаживается и не деформируется; при высокотемпературной эксплуатации сохраняет сравнительно стабильную структуру и хорошую прочность.
5. Химический состав, % (м/м)
| Компонент | NiO | Al₂O₃ | SiO₂ | Fe₂O₃ | Na₂O | Потери при прокаливании | CaO |
| Содержание | ≥ 7 | ~65,00 | ≤ 0,20 | ≤ 0,15 | ≤ 0,15 | ≤ 3 | ≤ 5 |
1. Химический состав, % (м/м)
NiO ≥ 7; SiO₂ ≤ 0,20.
2. Прочность на раздавливание в радиальном направлении (среднее значение): ≥ 1500 Н/гранула.
3. Доля гранул с низкой прочностью (менее 1300 Н/гранула): ≤ 5,0 %.
4. Показатель термостойкости: после прокаливания при 1400 ℃ в течение 4 часов не происходит слипания и разрушения гранул.
5. Проверка активности:
(1) Порядок проверки активности катализатора конверсии HZ208, загрузка катализатора, восстановление и условия испытаний выполняются в соответствии со стандартом.
(2) Испытательное оборудование должно соответствовать установленным требованиям и положениям.
(3) Показатели активности катализатора (объёмное содержание CH₄ в сухом конвертированном газе), %: годная продукция ≤ 23,0; продукция первого сорта ≤ 21,0.
1. Сера является основным ядом для никелевого катализатора, поэтому содержание серы в сырьевом газе, поступающем в аппарат, должно быть как можно ниже; обычно требуется < 0,1 ppm.
2. Хлор и другие галогены также могут вызвать отравление катализатора, причём восстановление активности катализатора после этого затруднено. Поэтому содержание хлора в сырьевом газе должно быть как можно ниже.
3. Мышьяк вызывает необратимую дезактивацию катализатора, поэтому сырьевой газ не должен содержать мышьяк.
4. Медь, свинец и другие элементы также могут снижать активность катализатора, поэтому сырьевой газ не должен содержать указанных токсичных примесей.
5. Используемый водяной пар не должен содержать конденсата и химических реагентов, применяемых при водоподготовке питательной воды для котлов.
1. Катализатор, как правило, помещают в полиэтиленовые мешки, после чего укладывают в стальные бочки или жёсткие пластиковые бочки, обеспечивающие защиту от влаги и загрязнения. Необходимо всегда предохранять катализатор от увлажнения, промерзания и вибрации. Высота свободного падения катализатора должна быть менее 0,5 м. В процессе хранения и транспортировки следует защищать катализатор от загрязнения серой или другими растворимыми солями.
2. Перед загрузкой катализатор обязательно просеивают для удаления разрушенных гранул и пыли, а также проверяют отсутствие засорений в аппарате и на опорных решётках.
3. При загрузке катализатор порциями помещают в тканевые мешки; при опускании в трубки аппарата мешки следует опускать осторожно, не сжимая их резко, чтобы предотвратить механическое истирание катализатора.
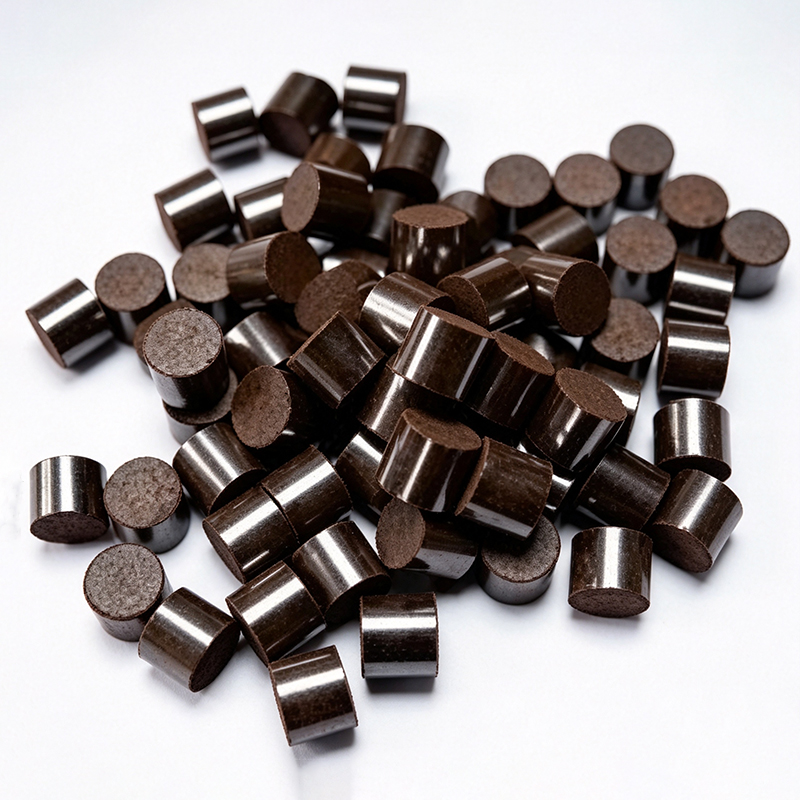
4. В процессе загрузки каждую трубку аппарата необходимо встряхивать по секциям, чтобы предотвратить образование сводов. Масса и высота загрузки катализатора в каждой трубке должны быть практически одинаковыми, чтобы обеспечить равномерность загрузки.
5. Как правило, при низком соотношении пар/углерод катализатор HZ207 загружают в верхнюю часть реакционных труб реактора конверсии, катализатор HZ208 — в среднюю часть реакционных труб, а носитель HZ210 — в нижнюю часть реакционных труб.
6. После завершения загрузки катализатора систему следует продуть воздухом, после чего измерить перепад давления. Перепад давления в каждой трубке должен находиться в пределах ±3–5 % от среднего значения; только при выполнении этого условия загрузка считается выполненной надлежащим образом.
7. При необходимости выгрузки катализатора следует выполнить пассивацию в соответствии с установленными требованиями.
1. Катализатор может нагреваться до рабочей температуры в атмосфере водяного пара, азота, диоксида углерода, водорода и аммиака. Новый катализатор при температуре ниже 200 ℃ может нагреваться также с использованием воздуха в качестве теплоносителя. При переходе на нагрев водяным паром необходимо обеспечить, чтобы температура была не менее чем на 20 ℃ выше точки росы при текущем давлении в системе.
2. Катализатор нагревают со скоростью 30–50 ℃/ч до 650–800 ℃ (рабочая температура на разных предприятиях может различаться). Скорость нагрева до 100 ℃/ч не оказывает отрицательного влияния на характеристики катализатора; фактически применяемая скорость нагрева определяется главным образом требованиями корпуса реактора конверсии.
3. В настоящее время на промышленных установках обычно применяется скорость нагрева 30–50 ℃/ч. После достижения температуры восстановления от нормальной температуры можно сразу начинать восстановление; выдержка на определённых промежуточных стадиях не требуется. Катализаторы серии HZ208 хорошо адаптированы и к быстрому нагреву, рекомендуемому в настоящее время на некоторых предприятиях.
4. Восстановительной средой могут служить чистый водород или водяной пар с добавлением сырьевого газа. Начальное соотношение пар/углерод может поддерживаться на уровне около 5–7; в дальнейшем по мере протекания и завершения восстановления его постепенно доводят до нормального значения.
5. Давление восстановления: 0,50–0,70 МПа (избыточное); температура восстановления: 650–800 ℃ (рабочая температура на разных предприятиях может различаться); объёмная скорость при восстановлении: 400–600 ч⁻¹; продолжительность восстановления: не менее 8 часов после достижения установленной температуры восстановления.
6. После начала восстановления катализатор ни в коем случае не должен контактировать с окислительными газами.
7. Катализаторы серии HZ208 содержат крайне малое количество серы. При пуске, нагреве и восстановлении заметного выделения серы обычно не наблюдается.
8. Катализаторы серии HZ208 отличаются очень низким содержанием SiO₂, поэтому в процессе эксплуатации не происходит переноса кремния вследствие испарения, который мог бы оказать неблагоприятное влияние на последующую систему.
1. В процессе нормальной эксплуатации в любой момент времени соотношение пар/углерод не должно опускаться ниже проектного значения.
2. При повышении нагрузки сначала увеличивают подачу водяного пара, затем сырьевого природного газа; при снижении нагрузки сначала уменьшают подачу сырьевого природного газа, а затем водяного пара.
1. В нормальном рабочем состоянии активным компонентом катализатора является никель в восстановленной форме. Поэтому в процессе эксплуатации и при остановке нельзя допускать его контакта с избытком окислительных газов во избежание бурного окисления катализатора, которое может вызвать серьёзный перегрев слоя катализатора. При кратковременной остановке сначала отсекают воздух, подаваемый в реактор конверсии, затем перекрывают подачу сырьевого природного газа. При этом продолжают подавать водяной пар и одновременно перекрывают топливный газ горелок реактора конверсии для снижения температуры. После того как температура в реакторе конверсии снизится до уровня, превышающего точку росы водяного пара на 20–30 ℃, переходят на подачу азота или воздуха для продувки системы от пара, после чего, поддерживая давление, постепенно снижают температуру до нормальной.
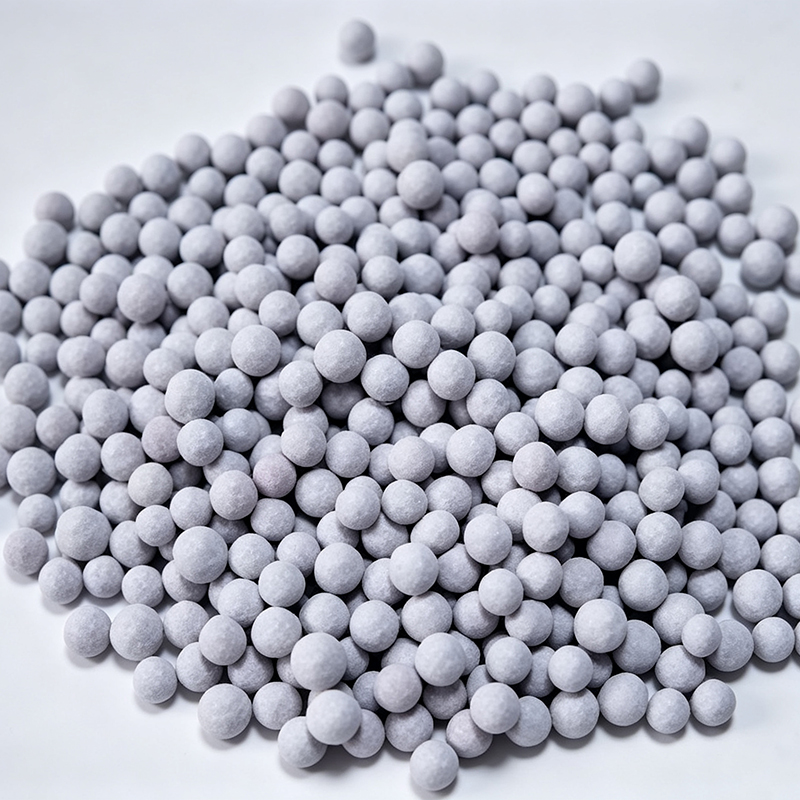
2. При длительной остановке или замене катализатора обязательно проводят его пассивацию. Пассивирующей средой является водяной пар. Во время пассивации температуру в реакторе конверсии поддерживают на уровне выше 760 ℃. Сначала отсекают воздух, прекращают подачу сырьевого газа, при этом продолжают подавать водяной пар в течение примерно 6–8 часов, пока в выходном газе не перестанут обнаруживаться неконденсирующиеся газы; это свидетельствует о практически завершённой пассивации катализатора. После этого перекрывают топливный газ реактора конверсии, продолжают подавать водяной пар и снижают температуру со скоростью около 50 ℃/ч. После достижения температуры, превышающей точку росы водяного пара на 20–30 ℃, переходят на подачу азота и продолжают охлаждение до нормальной температуры; на этом процесс пассивации и остановки считается завершённым.
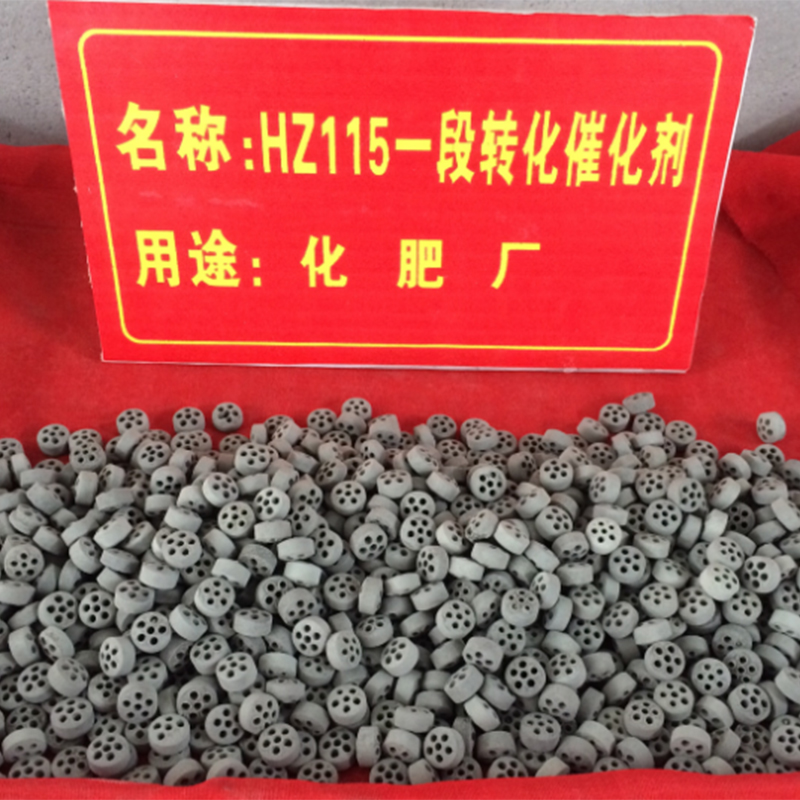
3. Для полного использования эксплуатационных характеристик катализатора и продления срока его службы следует избегать длительного контакта катализатора с избытком водяного пара при высоких температурах.
4. Скорость снижения температуры для катализаторов серии HZ207 выбирается главным образом исходя из технологических и аппаратурных соображений.
1. Факторы отравления катализатора
(1) Отравление серой
При высокой температуре отравление никелевого катализатора серой обратимо. Поэтому после отравления серой достаточно подать сырьевой газ с содержанием серы ниже установленного значения и повысить соотношение пар/углерод, после чего активность катализатора восстановится. Если отравление сильное, активность восстанавливается постепенно после работы в восстановительных условиях в течение определённого времени. Вместе с тем следует отметить, что при сильном отравлении даже после обработки активность не достигает первоначального состояния, что окажет неблагоприятное влияние на катализатор. Поэтому отравления следует по возможности избегать.
(2) Отравление хлором
Восстановление катализатора после отравления хлором затруднено и требует значительных затрат, поэтому необходимо по возможности не допускать попадания хлора в систему.
(3) Отравление мышьяком
Мышьяк обычно попадает в систему с водяным паром. После отравления мышьяком катализатор необратимо теряет активность, поэтому необходимо строго исключать попадание мышьяка в систему конверсии.
2. Обработка при отравлении катализатора
(1) При высокой температуре в реакционных трубах отравление никелевого катализатора серой обратимо. После отравления серой достаточно подать сырьевой природный газ с содержанием серы ниже установленного значения и несколько повысить соотношение пар/углерод, после чего активность катализатора восстановится. При сильном отравлении даже после обработки активность не достигает первоначального состояния, что оставляет неблагоприятное влияние на катализатор. Поэтому отравления катализатора следует по возможности избегать.
(2) Восстановление катализатора после отравления хлором и хлоридами затруднено и требует значительных затрат, поэтому их попадание в систему сырьевого газа должно быть строго исключено.
(3) Отравление мышьяком вызывает необратимую дезактивацию катализатора, поэтому попадание мышьяка в слой катализатора с водяным паром должно быть строго исключено.
3. Обработка катализатора при углеродоотложении
(1) При небольшом углеродоотложении на катализаторе уменьшают подачу сырьевого природного газа или увеличивают подачу водяного пара, поддерживая температуру на выходе на уровне 650–800 ℃, и одновременно следят за изменением содержания CO₂ на выходе. После достижения нормального значения можно считать, что углеродоотложение устранено, и перевести установку в нормальный режим эксплуатации.
(2) При сильном углеродоотложении на катализаторе обработка малоэффективна, и, как правило, требуется замена катализатора.